Sensores para el embalaje de carne, embutidos y queso
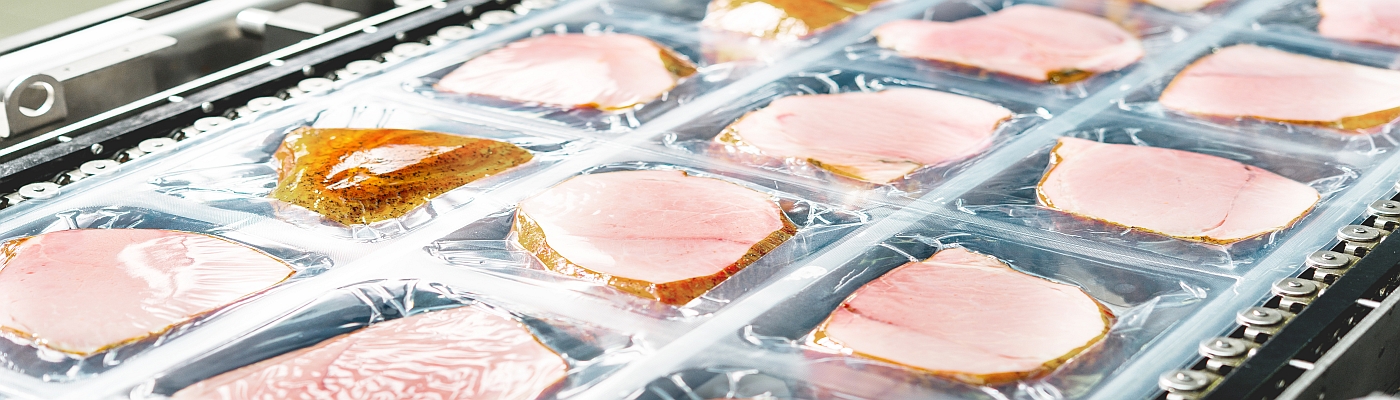
Durante el procesamiento y el envasado de embutidos, queso y carne, no solo el propio sistema, sino también los sensores utilizados, deben soportar de forma fiable ciclos de limpieza regulares e intensivos que implican altas presiones, temperaturas elevadas y productos de limpieza agresivos.
Este entorno especialmente sensible, en el que es posible el contacto directo con los alimentos, se denomina zona blanca o zona de higiene. El procesamiento suele realizarse en condiciones de refrigeración para garantizar la frescura y la calidad de los productos. Al mismo tiempo, deben evitarse la contaminación durante el proceso de producción y la posible transferencia de contaminantes. Estos procesos de limpieza plantean el mayor reto para los sensores utilizados.
La elevada exposición a productos químicos agresivos exige diseños de sensores robustos con carcasas de acero inoxidable de grado alimentario, componentes plásticos especialmente resistentes y medidas constructivas para la compensación de temperatura.
Soluciones de sensores a lo largo de toda la cadena de procesamiento
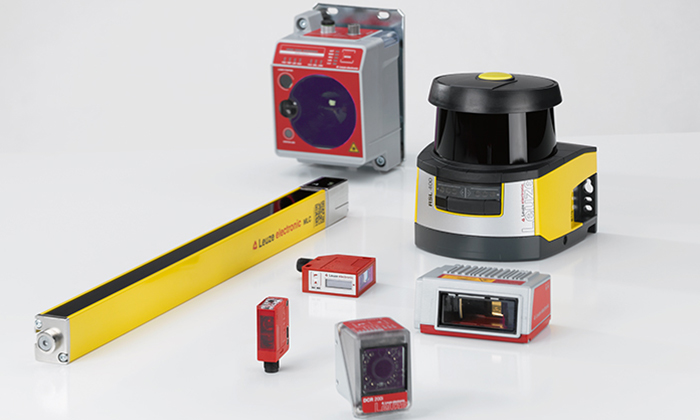
Nuestras soluciones de sensores cuentan con un diseño higiénico especializado para ayudar a garantizar una calidad del producto elevada y constante en las áreas de producción en contacto directo con los alimentos. Garantizan una detección fiable incluso en condiciones ambientales exigentes y contribuyen a que los procesos de producción sean estables y eficientes.
Gracias a sus carcasas de acero inoxidable de alta calidad, a sus superficies excepcionalmente lisas y a los materiales aptos para uso alimentario, los sensores cumplen los estrictos requisitos de las aplicaciones en las que la higiene es fundamental. Al mismo tiempo, facilitan una limpieza sencilla y ayudan a prevenir la contaminación dentro de los sistemas de producción.
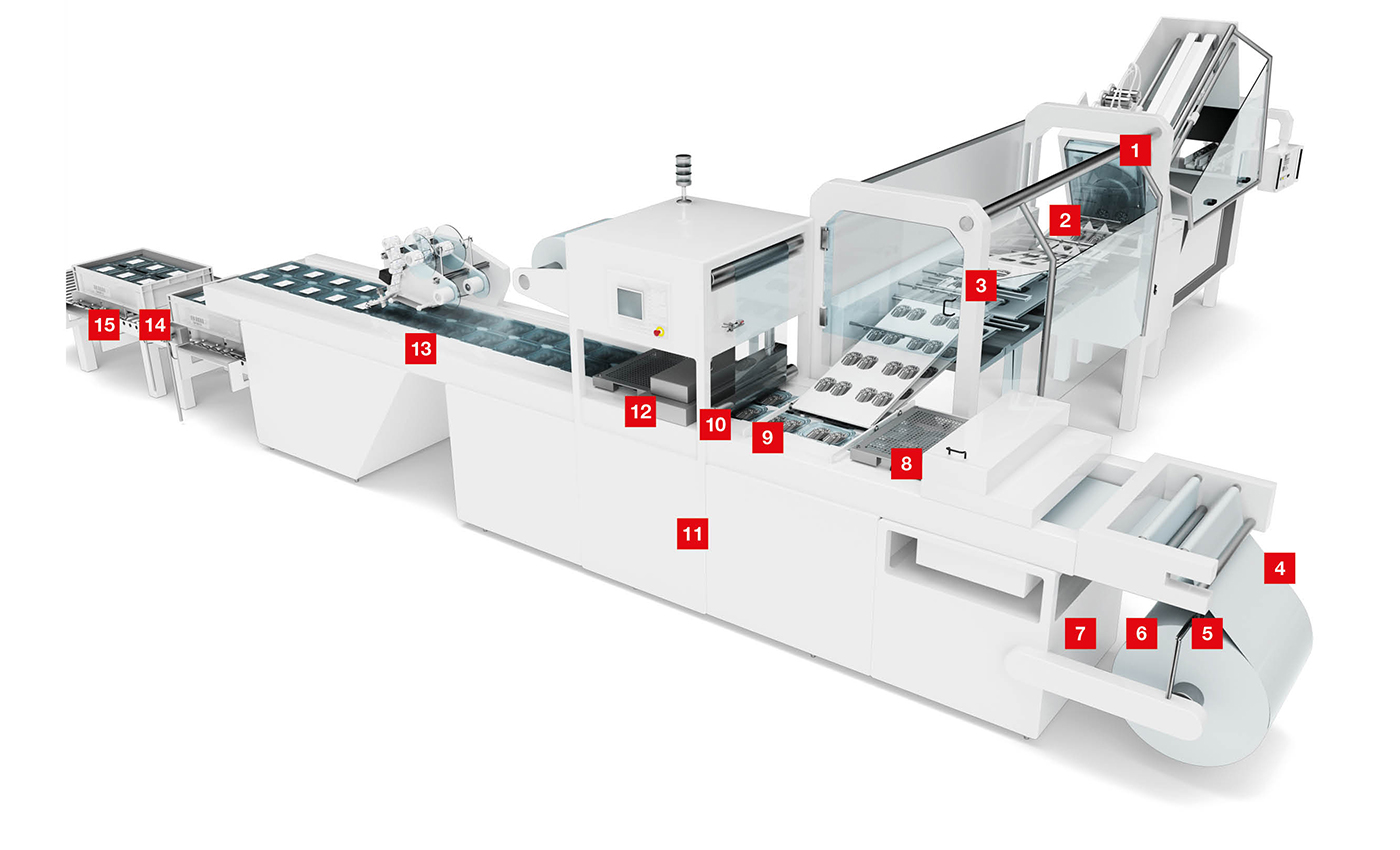
Haga clic en las aplicaciones numeradas para obtener más información sobre las respectivas soluciones de sensores.
Aplicaciones en el procesamiento de carne, embutidos y quesos
Para ofrecer una visión general más clara, las aplicaciones pueden dividirse en varios grupos por temas y, al mismo tiempo, clasificarse en función de sus requisitos. Una característica distintiva clave en el procesamiento de carne, embutidos y queso es la posibilidad de que los sensores entren en contacto con los alimentos. Esto tiene un impacto significativo en las características requeridas de la carcasa, el diseño higiénico y la frecuencia e intensidad de los ciclos de limpieza necesarios.
Aplicaciones en la zona blanca
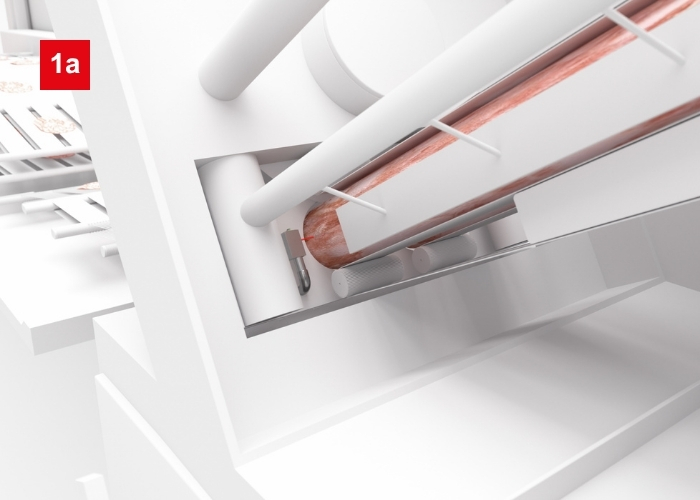
Monitorización de la alimentación de productos
Requisito:
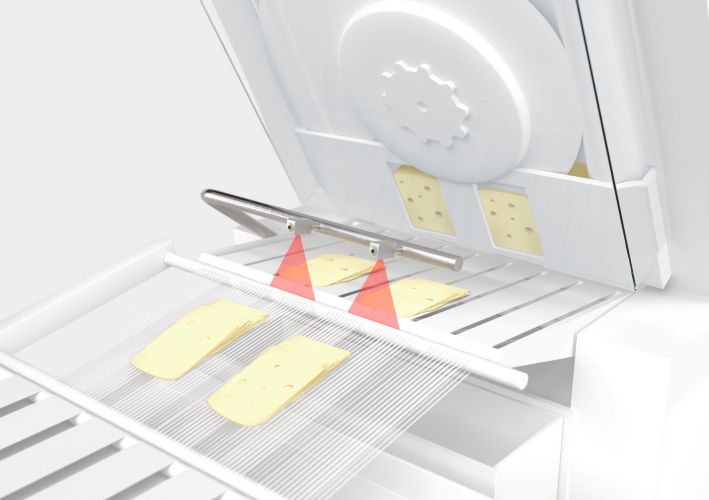
En la industria alimentaria, la carne o el queso se suministra en grandes porciones y se corta en lonchas finas en una máquina cortadora. El producto situado en la entrada de la máquina debe detectarse de forma fiable para que la pinza pueda empujar el material de forma uniforme hacia la cuchilla y garantizar que todas las rodajas cortadas tengan el grosor requerido.
Solución:
La fotocélula autorreflexiva 53C.S con diseño higiénico monitoriza de forma fiable la alimentación de producto en la máquina cortadora. Un punto de luz especialmente pequeño garantiza un rendimiento excelente, sobre todo con objetos estructurados cromáticamente. La función de supresión de fondo del sensor permite detectar productos de forma fiable e independientemente del color.
> Más información sobre las fotocélulas autorreflexivas con supresión de fondo
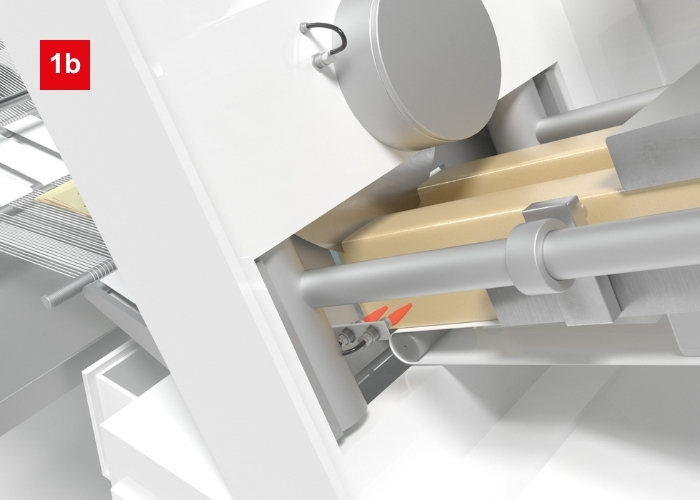
Señal para cambiar de pieza
Requisito:
Para garantizar un proceso de corte fluido, es necesario detectar el «final» del bloque, lo que activa una señal para cambiar de pieza.
Solución:
Los sensores inductivos de acero inoxidable de la serie IS 200 pueden detectar de forma fiable la escuadra de montaje y generar una señal para cambiar el producto que se va a cortar. Su diseño íntegramente de acero inoxidable cumple los requisitos de limpieza en este entorno.

Detección de productos cortados
Requisito:
En una máquina cortadora industrial, los productos se cortan en pequeñas pilas y se predistribuyen en bandejas para su posterior envasado. El reto para los sensores consiste en detectar de forma fiable los bordes delanteros de los productos cortados en el mismo punto de conmutación. Los sensores se montan directamente por encima de la cinta transportadora.
Solución:
La fotocélula autorreflexiva 53CL1.X con supresión de fondo está optimizada con un punto de luz láser largo para la detección del borde delantero de los productos. El sensor con diseño higiénico garantiza un posicionamiento preciso de los productos cortados al cargarlos en los envases termoformados.
> Más información sobre las fotocélulas autorreflexivas con supresión de fondo
Aplicaciones que se envasan principalmente en la «zona gris»
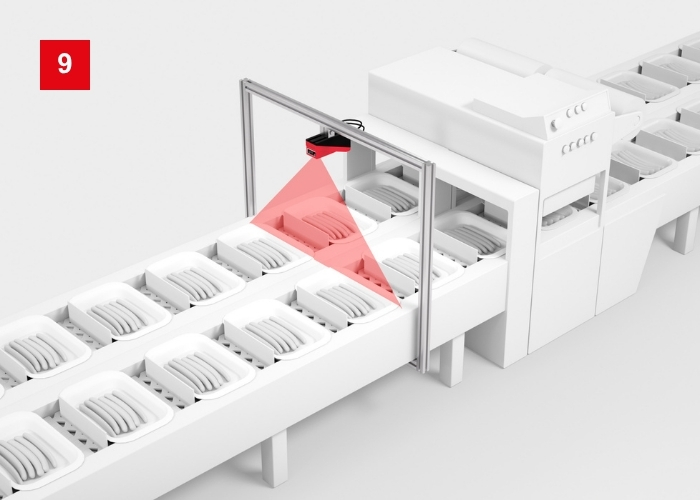
Comprobación del nivel de llenado
Requisito:
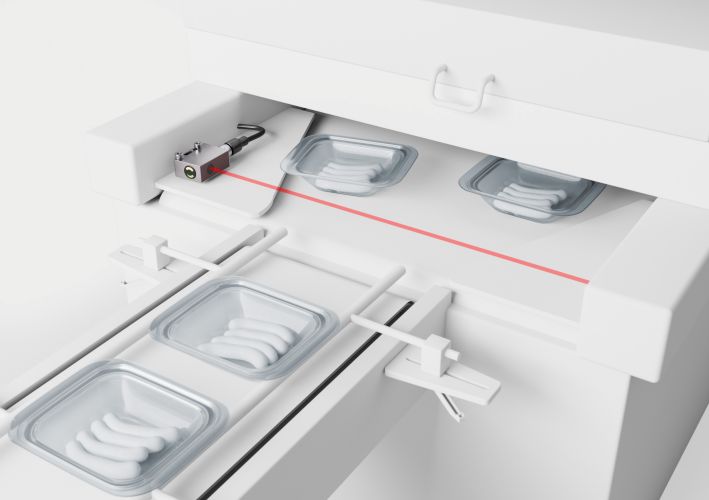
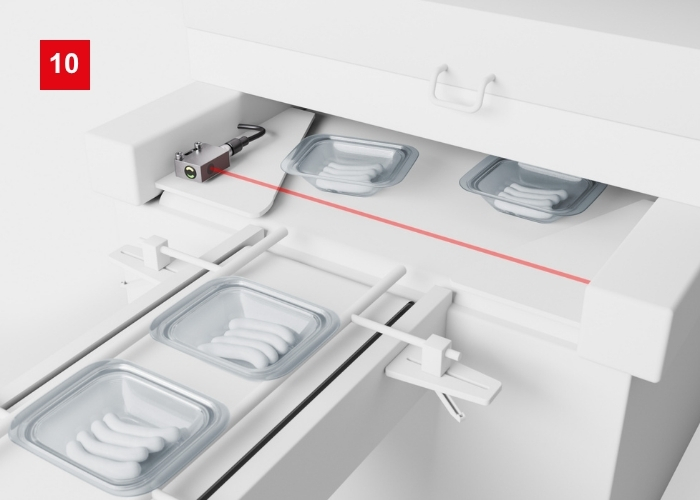
Antes de que las bandejas se sellen en la máquina de sellado, deben comprobarse para asegurarse de que todas estén llenas. Los recipientes sin llenar o demasiado llenos se deben rechazar. El control se realiza mediante sensores montados por encima de la cinta transportadora.
Solución:
Por medio de una línea láser proyectada, el sensor óptico de perfiles LRS 36 detecta el estado de llenado de las bandejas individuales. El sensor proporciona varias salidas y datos de proceso para el control.
Detección de productos en la cinta transportadora
Requisito:
Para controlar los tramos de transporte entre las distintas etapas del proceso, es necesario detectar los objetos en la línea transportadora. La dificultad radica en que los objetos presentan diferentes formas y colores, o son transparentes. Debido a la proximidad con los alimentos, los sensores deben cumplir estrictos requisitos de higiene.
Solución:
Las fotocélulas reflexivas de la serie 55C en carcasas de acero inoxidable con reflectores de acero inoxidable compatibles MTKS.5, así como las fotocélulas autorreflexivas con diferentes formas del punto de luz, están optimizadas para tareas de detección en la industria alimentaria. El diseño de la carcasa de la serie 53C en diseño higiénico es apto para el contacto directo con los alimentos.
Detección de bandejas termoformadas
Requisito:
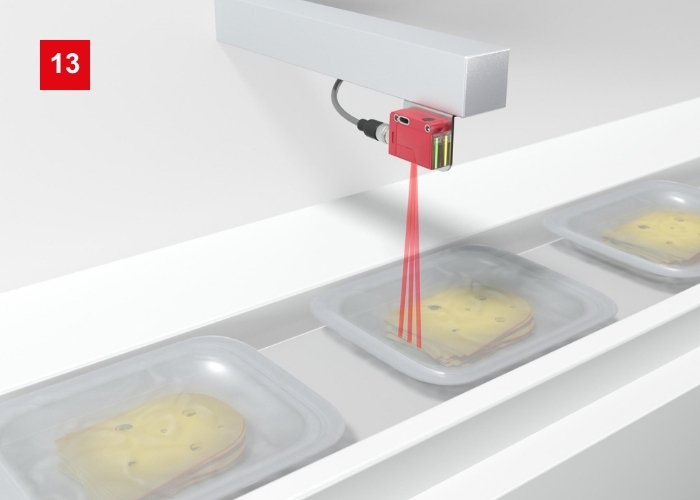
Después de que se hayan embalado productos, por ejemplo, en bandejas termoformadas, el borde delantero también se debe detectar de forma fiable desde arriba en instalaciones de una o varias líneas. Las diferentes alturas de las bandejas pueden suponer todo un reto para los sensores empleados.
Solución:
El sensor de referencia dinámico DRT 25C o DRT 35C en acero inoxidable utiliza la cinta transportadora como referencia, lo que permite una detección fiable de los bordes delanteros del objeto sobre la cinta, independientemente del color y la altura de los productos. Los puntos de luz dispuestos transversalmente a la dirección de transporte también detectan productos con huecos.
Detección de recipientes
Requisito:
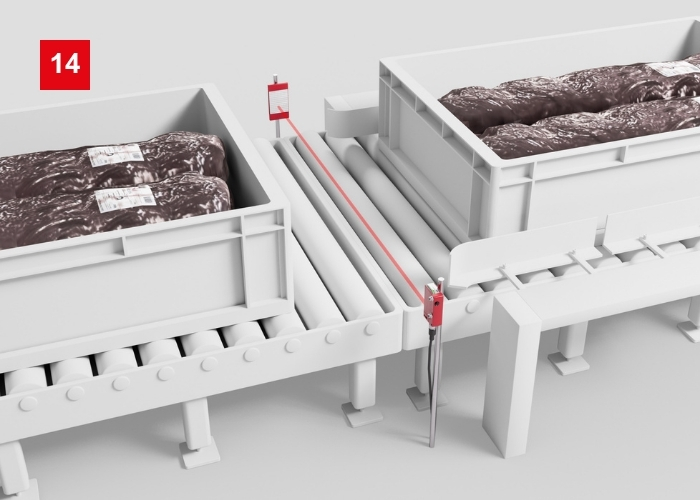
En los pasos del proceso entre el corte de carne y el procesamiento ulterior se utilizan recipientes estandarizados. Los sensores para la detección de estos recipientes deben estar diseñados para cumplir estrictos requisitos higiénicos.
Solución:
Las fotocélulas reflexivas de la serie 46C o 25C pueden utilizarse para la detección de recipientes en la tecnología de transporte. A menudo, para ello también se emplean las fotocélulas autorreflexivas HT 46C oHT 25C. Estas series cuentan con el índice de protección IP 69K y están certificadas por ECOLAB. Si es necesario, se utilizan las series 55 y 35C con carcasas de acero inoxidable.
Identificación de recipientes
Requisito:
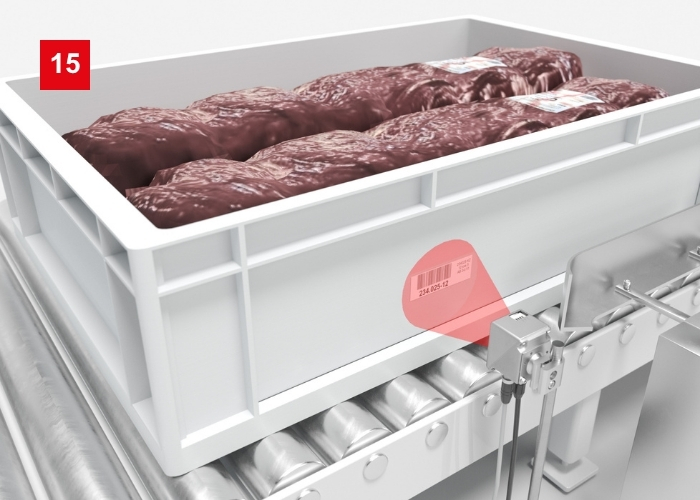
Para el control del recorrido de los recipientes estándar se deben leer de forma fiable los códigos que figuran en los recipientes. Debido a los exigentes requisitos que plantean los productos de limpieza utilizados y las temperaturas ambientales, los sensores empleados deben ser capaces de soportar este entorno.
Solución:
Los códigos de barras o códigos DataMatrix presentes en los recipientes se pueden leer e identificar de forma muy fiable con el lector de códigos DCR 200i, compacto y basado en imagen, con carcasa de acero inoxidable (diseño lavable) e índice de protección IP 69K. Se puede elegir entre las principales interfaces basadas en Ethernet.
Aplicaciones para materiales de embalaje
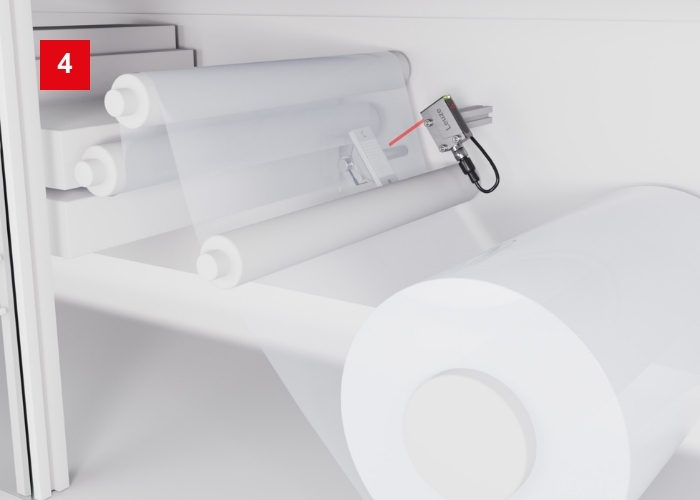
Detección de lámina
Requisito:
La alimentación de láminas debe estar garantizada a lo largo de todo el proceso de envasado. Se utilizan sensores en puntos adecuados para detectar la presencia de la lámina transparente, así como las posibles roturas de láminas o los extremos de las láminas.
Solución:
Las fotocélulas reflexivas de la serie 18B son adecuadas para la detección de láminas muy transparentes, idealmente con un reflector MTKS. Otros modelos para la detección de objetos transparentes son las fotocélulas reflexivas PRK25C.A y PRK3C.A.
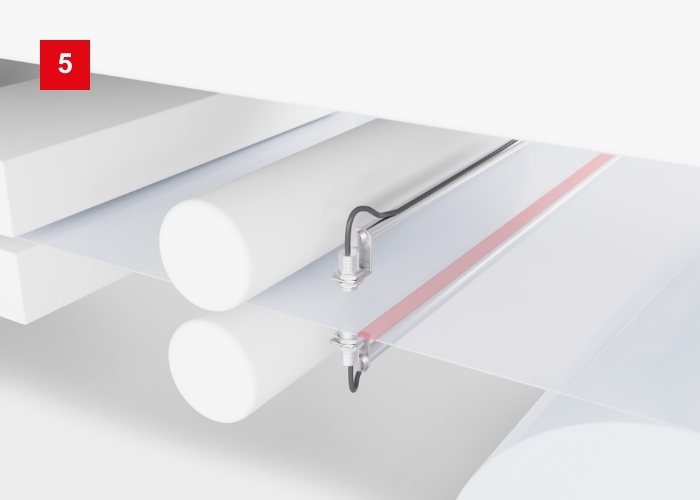
Detección de empalmes
Requisito:
Las láminas termoformadas resistentes se empalman entre sí al cambiar las bobinas de lámina. Para lograr un proceso sin fallos, se deben detectar y descartar estos empalmes de forma fiable.
Solución:
Los sensores de ultrasonidos permiten detectar los empalmes independientemente del material. El sistema de ultrasonidos VSU 12 desarrollado para esta aplicación consta de un par de sensores de ultrasonidos y un amplificador de evaluación. Otra alternativa es el sensor de horquilla por ultrasonidos IGSU14E SD para lámina.
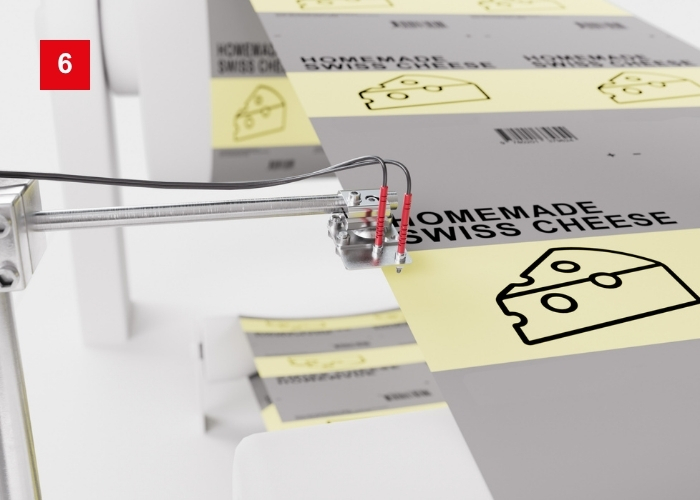
Control del borde de la banda
Requisito:
Las bandas de lámina deben estar alineadas lateralmente de forma exacta antes de continuar con el procesamiento. Los sensores garantizan un guiado preciso de la de banda, tanto para la lámina inferior como para la superior. Las bandas de lámina transparentes o impresas requieren sus respectivas soluciones de sensores adecuadas.
Solución:
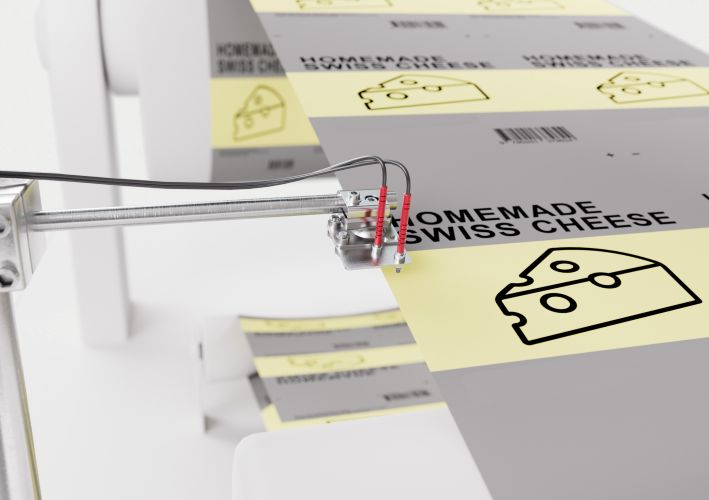
Existen diversas soluciones para el control del borde de la banda: mediante el uso de fibras ópticas de plástico de la serie KF y amplificadores LV o mediante fotocélulas reflexivas como las de la serie 18B, se puede implementar un sistema de control de dos puntos. Mediante un sensor de horquilla de medición GS 754 es posible realizar un guiado de banda analógico de alta precisión.
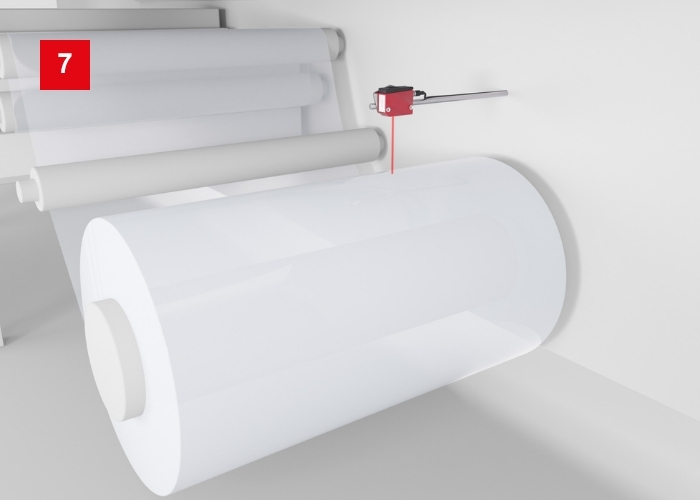
Medición del diámetro de la bobina
Requisito:
La lámina termoformada para bandejas se suministra en grandes bobinas. Para garantizar un desenrollado uniforme de la lámina, el eje está accionado por un motor. Un sensor debe detectar permanentemente el diámetro de la bobina.
Solución:
Los sensores de medición de las series ODS9 u ODS96 transmiten al control una señal analógica en relación con el diámetro de la bobina. Los sensores de distancia ultrasónicos DMU 318 y DMU 418, disponibles con diversos rangos de medición, ofrecen una alternativa para la medición del diámetro.
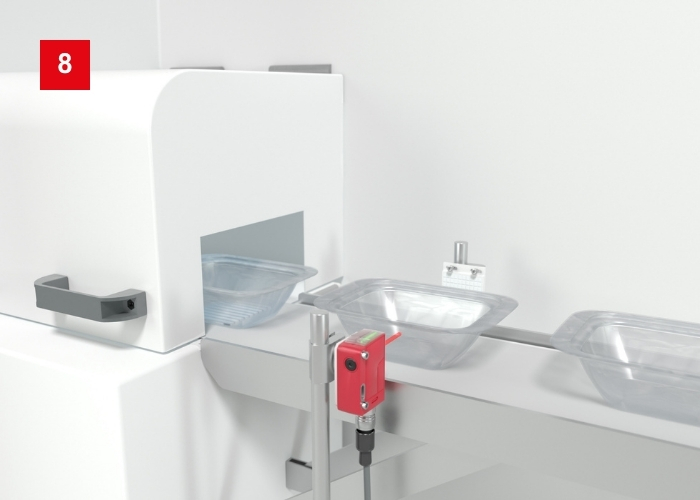
Detección de bandejas vacías
Requisito:
En la alimentación de una selladora de bandejas, es necesario detectar de forma fiable las bandejas de plástico vacías, que a menudo son transparentes. Lo ideal es utilizar sensores fotoeléctricos retrorreflectantes para detectar objetos transparentes.
Solución:
Las fotocélulas reflexivas compactas de las series 3C o 25C en carcasas de plástico y de la serie 55C en carcasas de acero inoxidable están diseñadas como modelos de autocolimación para esta aplicación. Asimismo, hay disponibles reflectores adecuados con microtriples tipo MTKS en diferentes dimensiones y materiales.
Aplicaciones de seguridad laboral
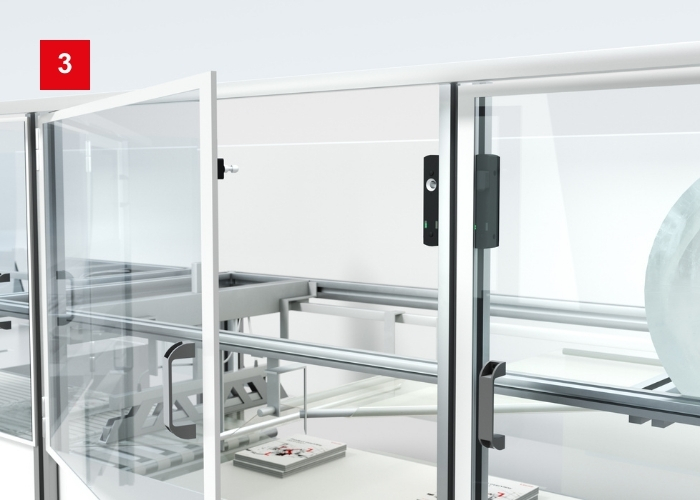
Monitorización de puertas y compuertas con enclavamiento de seguridad
Requisito:
Los resguardos móviles, como las puertas y las compuertas, protegen al operario frente a los peligros. En las denominadas «zonas blancas», se requieren micros de seguridad con enclavamiento en diseño higiénico.
Solución:
Los micros de seguridad con enclavamiento L100, L250 y L300 mantienen bloqueadas las puertas de protección hasta que una señal eléctrica autoriza el acceso. La serie incluye diseños estándar, equipos con elementos de control integrados, así como equipos con actuadores con codificación RFID. Las carcasas de tecnopolímero (L250) con superficies lisas son aptas para áreas sensibles desde el punto de vista higiénico.
> Más información sobre los micros de seguridad con enclavamiento
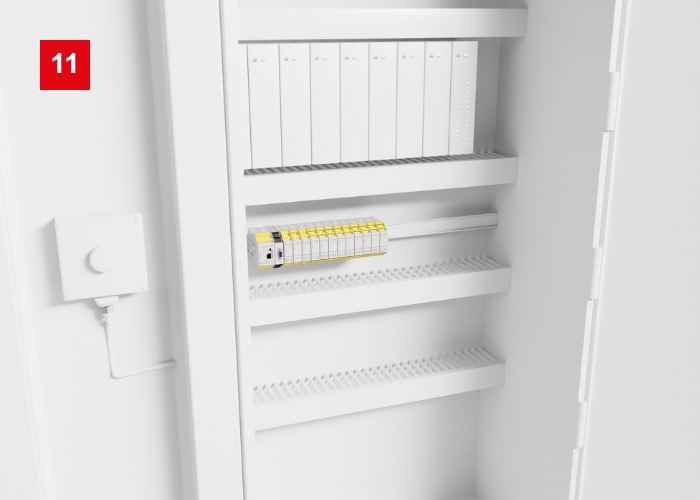
Integración de sensores de seguridad
Requisito:
Se requieren unidades de evaluación seguras para integrar los sensores de seguridad y las unidades de control en el circuito de seguridad del sistema de control de la máquina. Puede tratarse de relés de seguridad con funciones fijas para sensores de seguridad individuales, o de controles de seguridad programables con funciones flexibles para múltiples sensores de seguridad.
Solución:
Los relés de seguridad MSI SR ofrecen soluciones sencillas y económicas para la integración de sensores de seguridad individuales. Para funciones de seguridad más complejas y con varios sensores se utilizan los controles de seguridad configurables MSI 400. Estos se pueden ampliar de forma modular y se pueden adaptar fácilmente a la aplicación.
> Más información sobre los relés de seguridad o los controles de seguridad
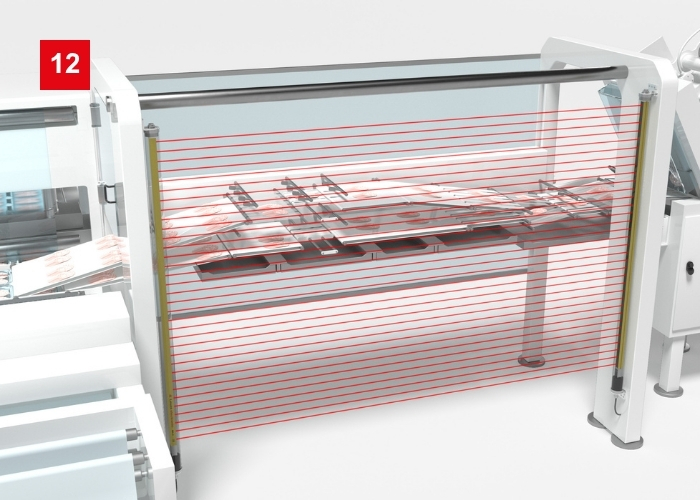
Protección de puntos peligrosos en accesos
Requisito:
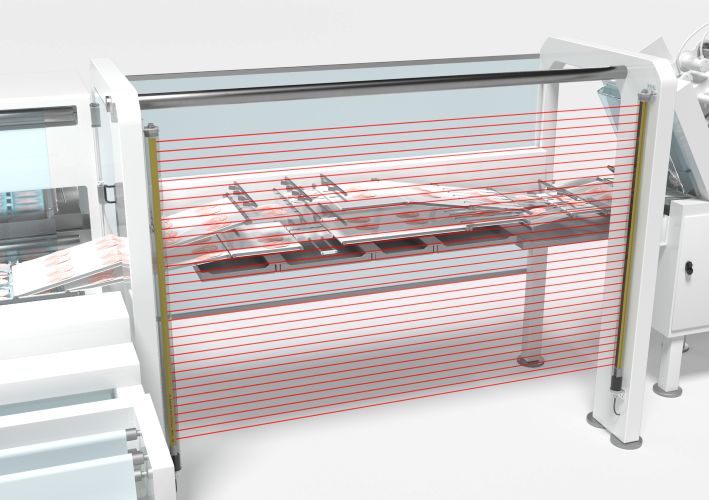
Las grandes aberturas de las máquinas que permiten el acceso a zonas de peligro deben protegerse durante el funcionamiento. Para el uso en entornos sensibles desde el punto de vista higiénico se requieren sensores de seguridad con un índice de protección IP elevado.
Solución:
Las cortinas ópticas de seguridad MLC 500-IP protegen los puntos peligrosos en áreas de procesamiento de alimentos sensibles en cuanto a la higiene y disponen del índice de protección más alto: el IP 69K. Para ello, las cortinas ópticas están montadas en un tubo transparente y encapsulado. Las diferentes resoluciones y longitudes del campo de protección posibilitan una adaptación óptima a la aplicación.
> Más información acerca de las cortinas ópticas de seguridad
Retos especiales en el procesamiento de carne, embutidos y queso
El procesamiento suele realizarse en condiciones de refrigeración para garantizar la frescura y la calidad de los productos. Al mismo tiempo, deben evitarse la contaminación durante el proceso de producción y la posible transferencia de contaminantes. Por este motivo, las máquinas y los sistemas se limpian a fondo varias veces al día a alta presión utilizando productos especiales de limpieza y desinfección.
Además, un diseño mecánico sin huecos e higiénico resulta crucial para evitar la acumulación de residuos y cumplir de forma constante los elevados requisitos que exige la tecnología de sensores en la zona blanca y en aplicaciones higiénicas.
Con índices de protección elevados y certificaciones especiales de higiene y resistencia a la limpieza, las soluciones de sensores modernas están diseñadas de forma óptima para entornos exigentes. Garantizan un rendimiento fiable tanto en zonas húmedas con ciclos de limpieza regulares como en áreas higiénicas sensibles en contacto directo con los alimentos.
Como resultado, favorecen la estabilidad de los procesos, minimizan el riesgo de paradas y contribuyen a una disponibilidad del sistema constantemente elevada. Los materiales utilizados y las medidas constructivas también garantizan que los puntos de conmutación establecidos se mantengan estables incluso cuando las temperaturas fluctúan, lo que asegura una detección fiable a largo plazo.