


Sensori per imballaggi primari
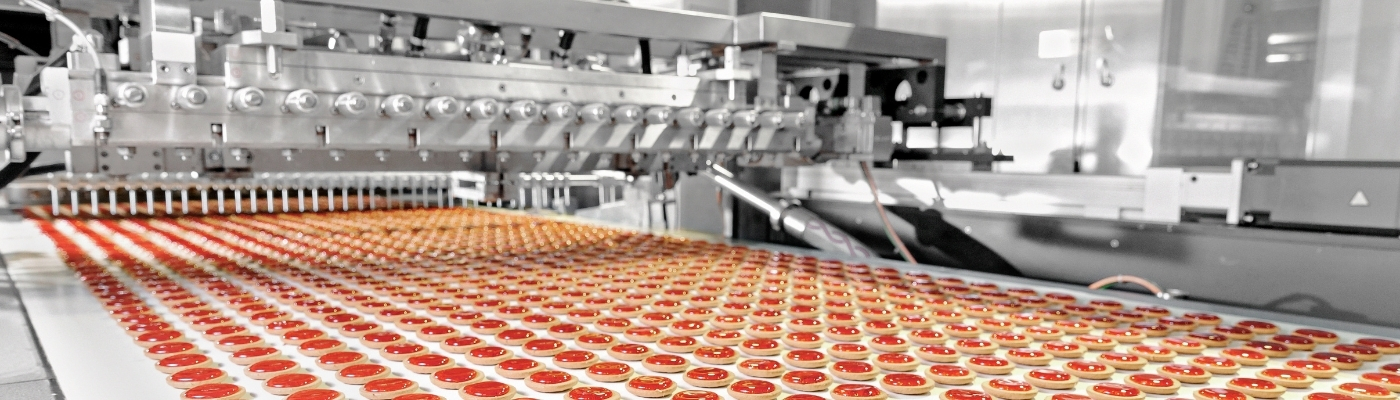
Una volta prodotti, miscelati o preparati, i prodotti vengono solitamente immediatamente confezionati o inseriti in quello che viene definito imballaggio primario. Questo primo strato di imballaggio serve principalmente a proteggere il prodotto dagli influssi esterni e ne garantisce la stabilità, la freschezza o la durata di conservazione. Allo stesso tempo – specialmente nel caso di imballaggi trasparenti – può anche servire a presentare il prodotto in modo accattivante al consumatore finale. Inoltre, è spesso progettato per garantire facilità di manipolazione e apertura.
A seconda del tipo di prodotto, l’imballaggio primario riporta anche le informazioni obbligatorie relative al contenuto, all’uso e alla durata di conservazione, nonché un codice identificativo univoco ai fini della tracciabilità.
Nel settore industriale, si presta sempre maggiore attenzione ai materiali sostenibili, alla riciclabilità e alla riduzione al minimo dell’impatto ambientale in materia di imballaggi. Etichette, codici a barre e chip RFID favoriscono la tracciabilità e la trasparenza lungo l’intera catena di approvvigionamento. Il design degli imballaggi primari è estremamente variegato e spazia da bottiglie, lattine e pellicole a scatole di cartone, contenitori e altre forme di imballaggio, a seconda del prodotto specifico.
I vantaggi offerti dalle nostre soluzioni di confezionamento primario

Rilevamento della trasparenza
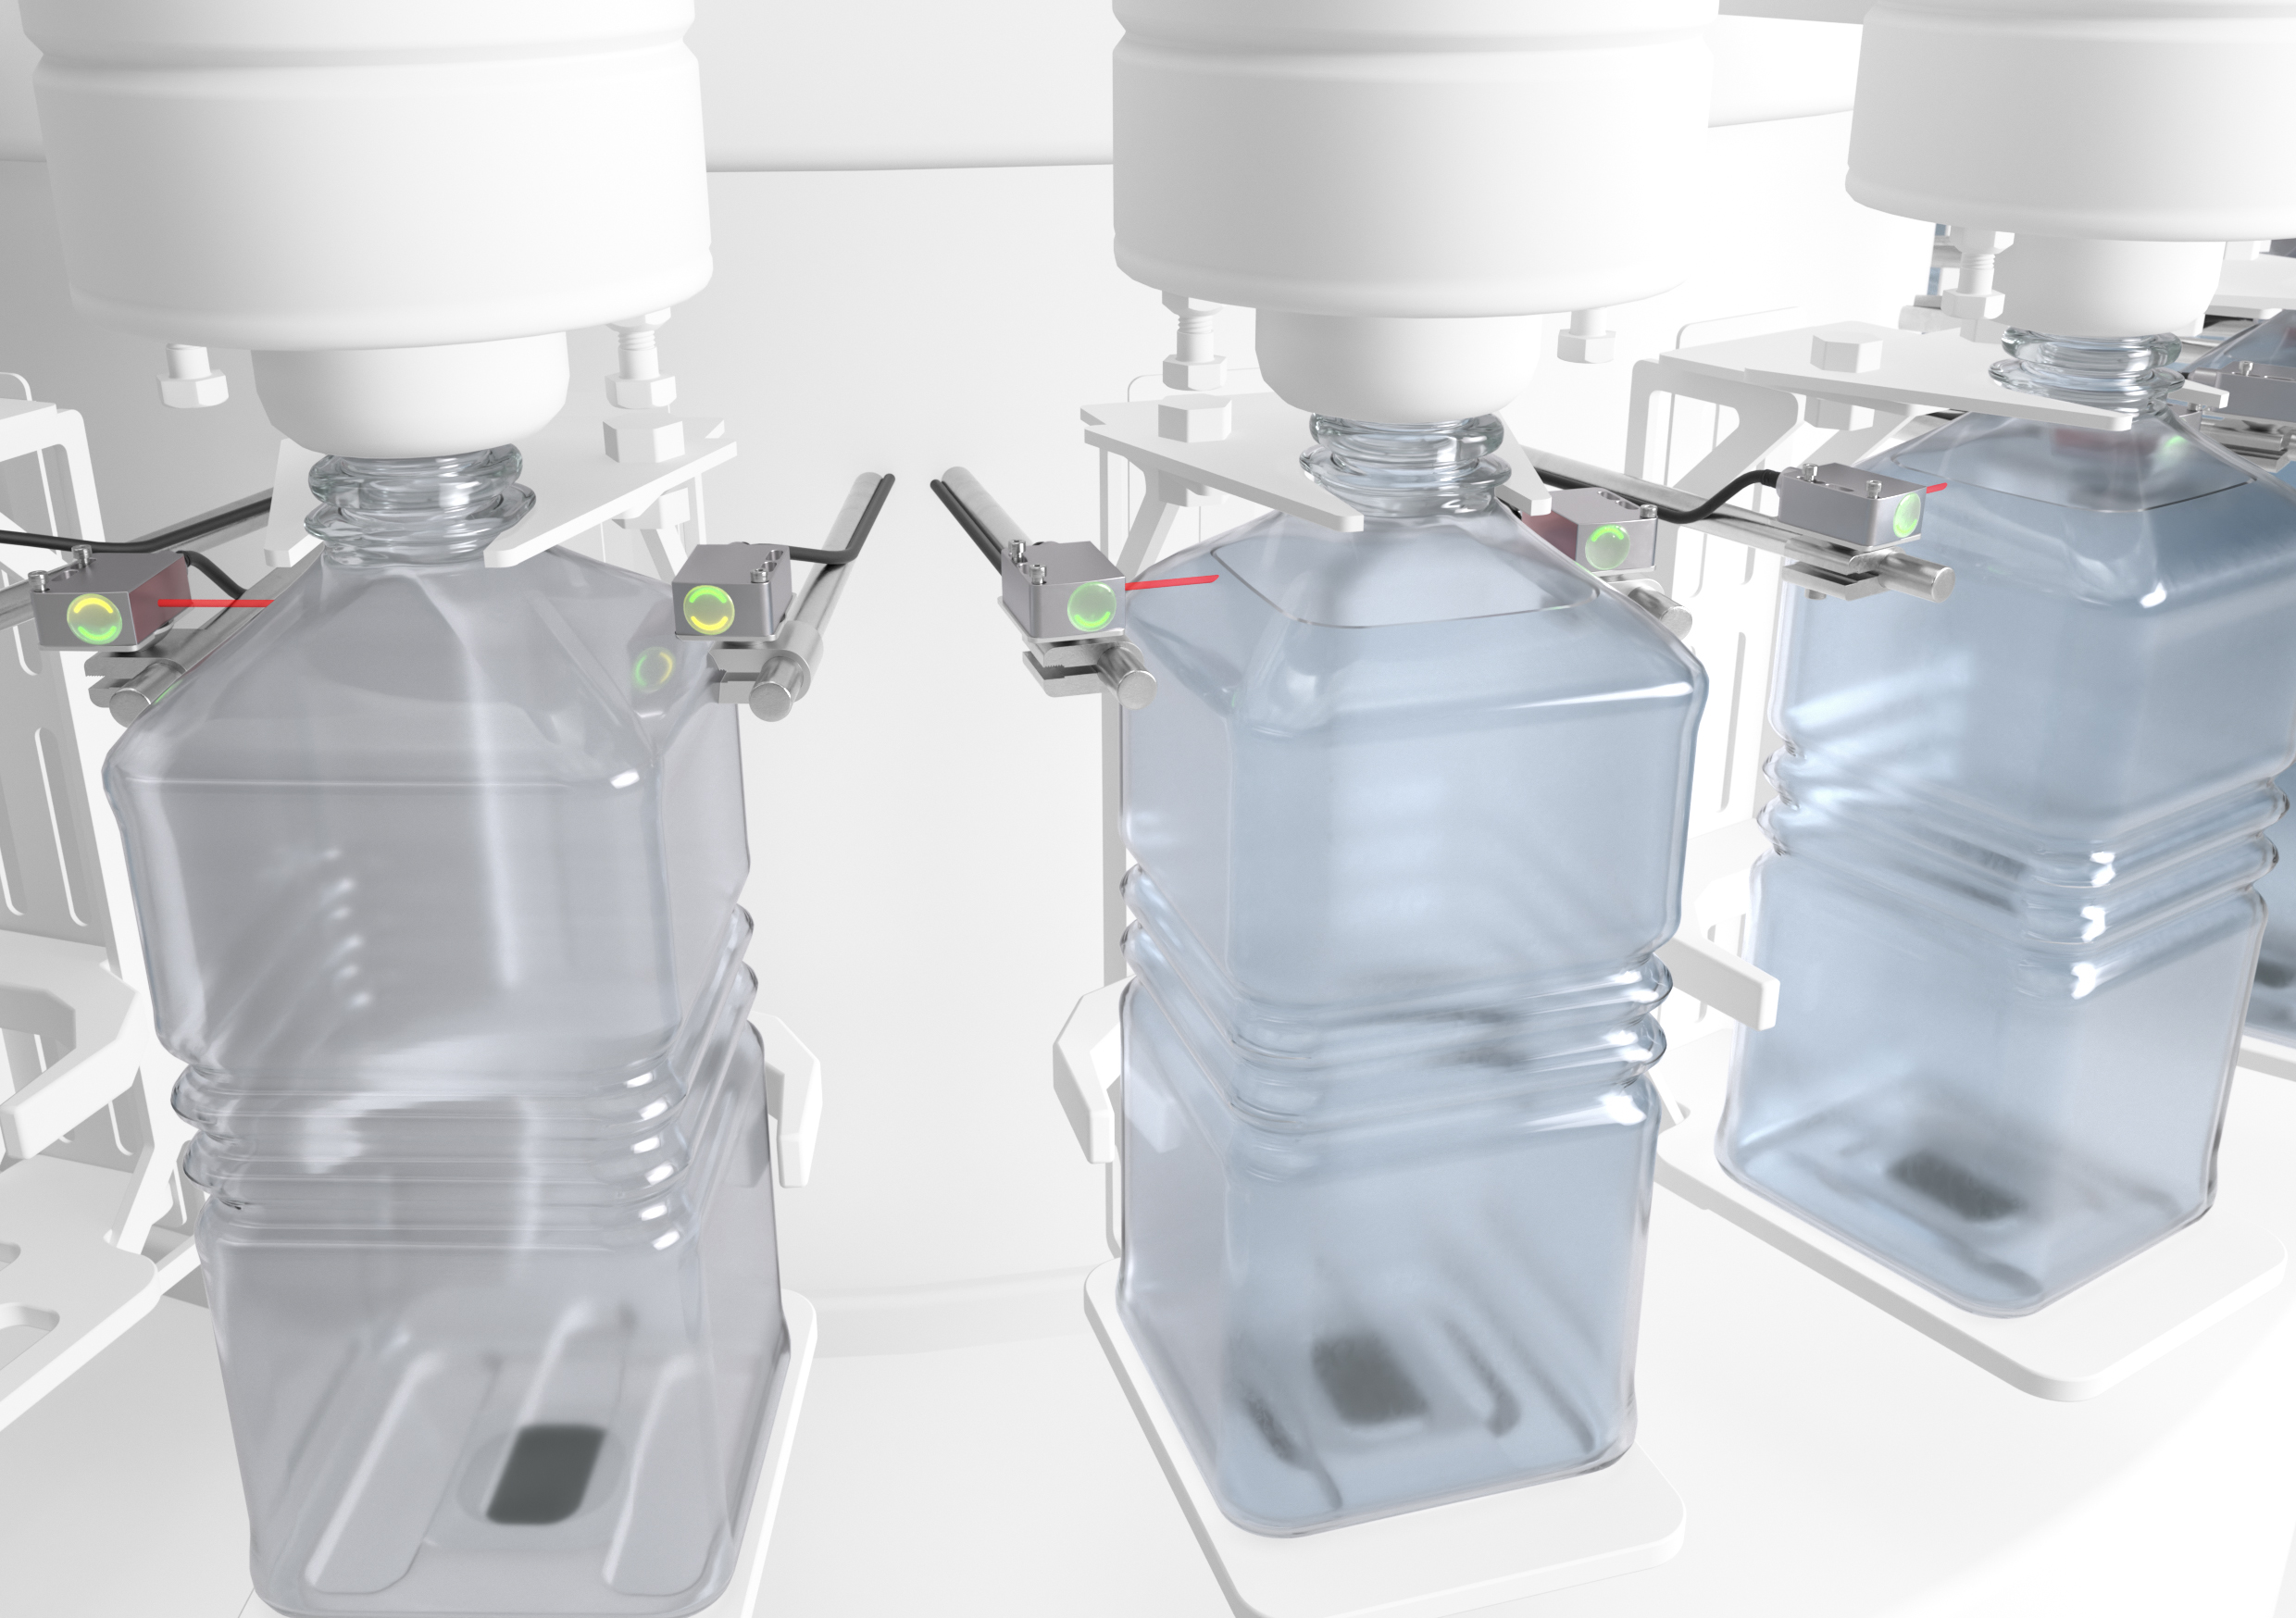
Rilevamento affidabile di oggetti e liquidi trasparenti e completamente opachi
Tecnologia a radiazioni
Sorgenti luminose speciali per un rilevamento affidabile degli oggetti tramite radiazioni
Funzione di tracking
La regolazione automatica della soglia riduce al minimo gli intervalli di manutenzione nei sistemi dinamici
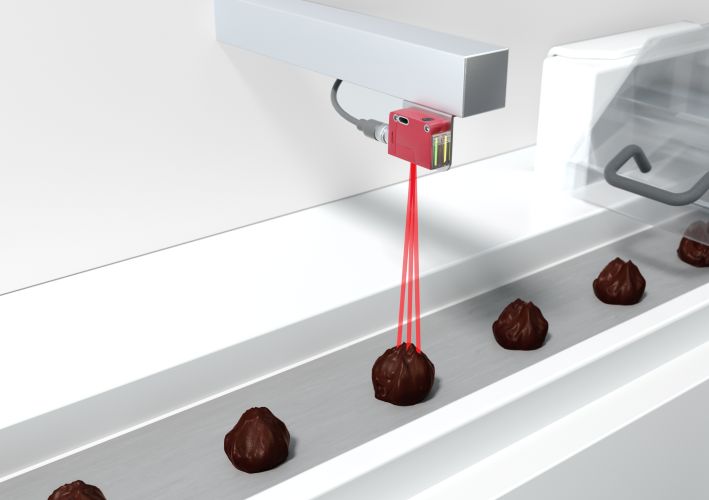
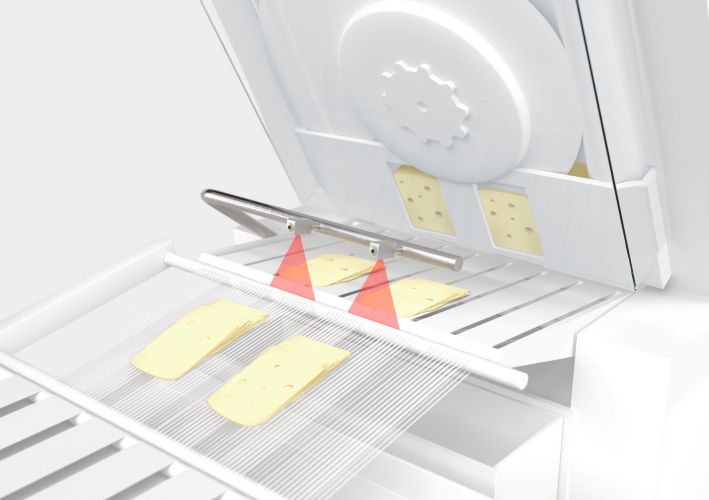
Imballaggi primari nei settori alimentare e farmaceutico
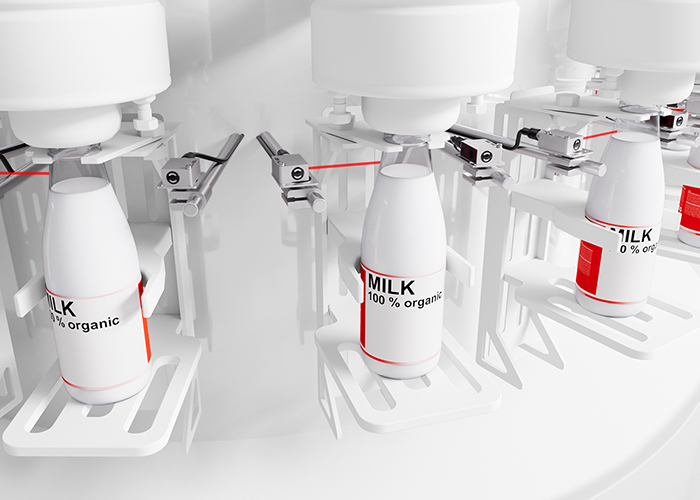
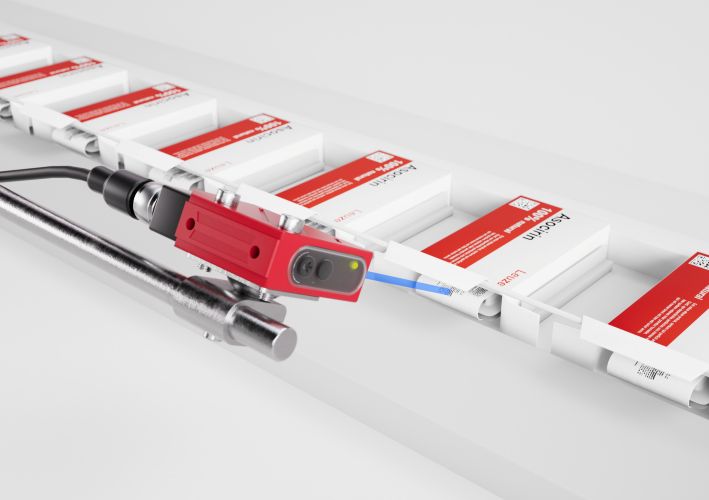
A seconda del settore specifico, la prima fase del processo di confezionamento comporta requisiti diversi per le macchine e i sensori utilizzati.
Progetti dei clienti e referenze
In diversi segmenti industriali, i prodotti ottimizzati rappresentano la chiave per una solida posizione di mercato. Alcuni esempi recenti, tra cui casi di studio relativi al settore del confezionamento primario, illustrano le testimonianze dei clienti e le soluzioni applicative. L’aumento della produttività e la riduzione dei costi sono spesso l’obiettivo principale.
Soluzione di sicurezza presso BayWa
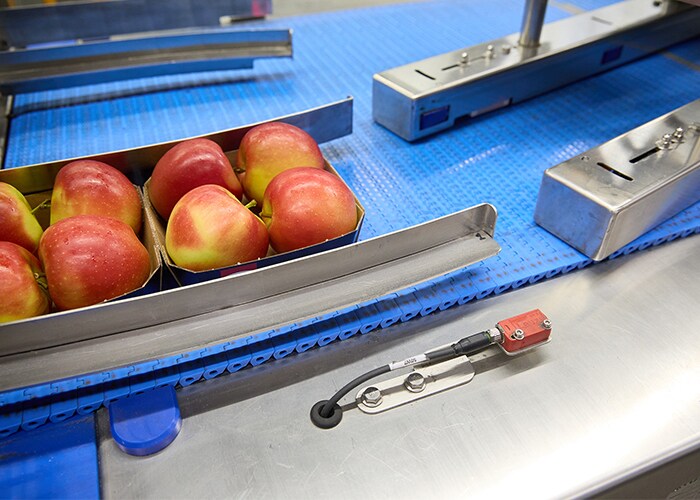
La soluzione di sicurezza su misura sviluppata per BAYWA Obst coniuga un elevato livello di protezione dei dipendenti con un flusso di processo efficiente
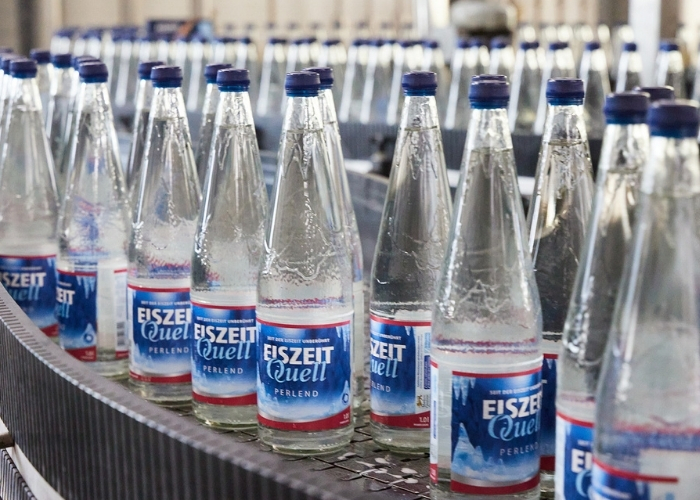
Riempimento di bevande presso Romina
L’era glaciale in bottiglia: Ampliamento dell’impianto di imbottigliamento delle bevande presso Romina Mineralbrunnen grazie all’impiego di una tecnologia di sensori ad alte prestazioni
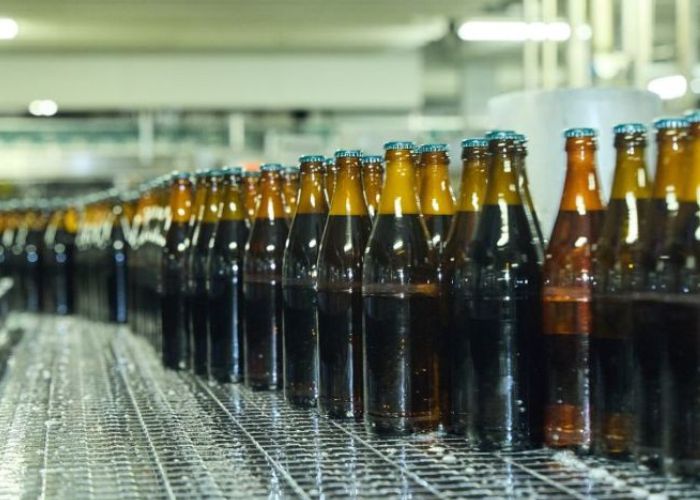
Imbottigliamento della birra presso Dinkelacker
La tradizione incontra l’automazione: Soluzioni di sensori affidabili garantiscono la massima qualità e operazioni di imbottigliamento della birra senza intoppi
Imballaggio primario Requisiti dei sensori
Il confezionamento primario, in quanto prima fase del processo di confezionamento, impone una vasta gamma di requisiti alle macchine e ai sensori utilizzati. In particolare, l’industria di trasformazione alimentare – spesso indicata collettivamente come l’industria alimentare e delle bevande – è soggetta a rigorosi requisiti igienici e di pulizia che influenzano in modo significativo la progettazione e la scelta dei materiali nella tecnologia dei sensori. In altri settori, quali i prodotti per l’igiene o i prodotti per la casa, vi sono invece spesso requisiti aggiuntivi specifici in misura minore o del tutto assenti.
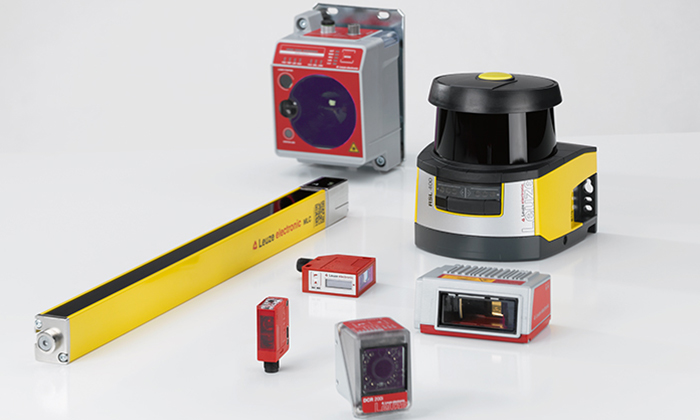
Leuze offre soluzioni di sensori adatte a tutti i settori del confezionamento primario. Oltre alle considerazioni di natura economica, ai sensori si applicano anche requisiti legati al processo stesso. Tra questi figurano, ad esempio, elevate velocità di ciclo, temperature ambientali variabili o contenitori completamente trasparenti.
Le soluzioni di sensori coprono tutti i settori applicativi del confezionamento primario e sono disponibili in versioni igieniche, lavabili o industriali robuste , a seconda del settore di applicazione. Sono caratterizzate da gradi di protezione fino a IP69K e dalla certificazione Ecolab.
Domande frequenti sull’imballaggio primario
L’imballaggio primario racchiude direttamente il prodotto e deve essere utilizzato in condizioni adeguate. Si applicano rigide linee guida, in particolare per i prodotti sensibili dal punto di vista igienico, al fine di prevenire la contaminazione durante il processo.
La differenza non risiede necessariamente nel materiale utilizzato, bensì nel potenziale contatto con il prodotto. Le condizioni di lavorazione e i requisiti igienici sono molto rigorosi per l’imballaggio primario, mentre il rischio durante le successive fasi di lavorazione nell’imballaggio secondario è relativamente basso e, pertanto, in tale fase si applicano norme meno rigorose.
I requisiti relativi alle macchine e ai componenti variano a seconda del prodotto da confezionare e della possibilità di contatto diretto tra la macchina o le sue parti e l’oggetto. Nella lavorazione degli alimenti, le superfici igieniche, i processi di pulizia intensiva e il rispetto delle linee guida e delle normative applicabili rivestono un’importanza fondamentale.
Per il confezionamento viene utilizzata un’ampia varietà di materiali e forme. In particolare, la stabilità dell’oggetto da confezionare può influire sulla scelta delle soluzioni di confezionamento adeguate. Nei rispettivi segmenti si sono affermati formati di imballaggio tipici, quali i vassoi in plastica con pellicola sigillante nel settore della lavorazione della carne, le bottiglie nei processi di riempimento e i cartoni nel settore lattiero-caseario.
L’acciaio inossidabile si caratterizza per l’elevata resistenza agli agenti ambientali e ai detergenti, nonché per la sua superficie particolarmente liscia. La bassa rugosità superficiale riduce significativamente l’adesione di contaminanti, microrganismi e altri residui. Di conseguenza, l’acciaio inossidabile è particolarmente adatto ai processi sterili e alle applicazioni che comportano il contatto diretto con gli alimenti, dove è richiesto un elevato livello di igiene e pulizia.