


Sensorlösungen für die Süß- und Backwarenindustrie
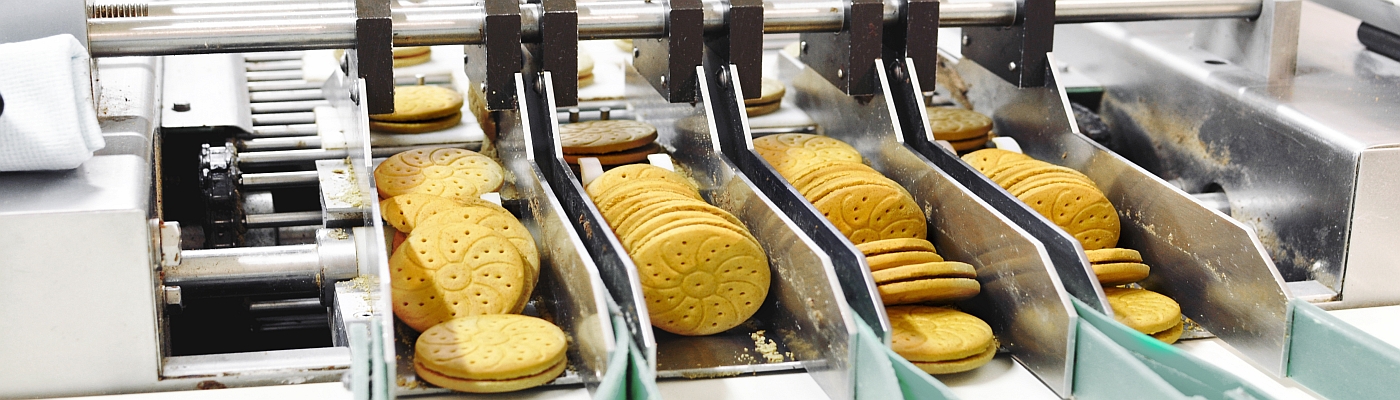
Bei automatisierten Verpackungsprozessen in der Süß- und Backwarenindustrie steht vor allem eines im Fokus: maximale Flexibilität. Auf einer Verpackungslinie werden häufig unterschiedlichste Produkte verarbeitet und verpackt – je nach Größe in einspurigen, überwiegend jedoch in mehrspurigen Anlagen. Entsprechend sind Sensoren gefragt, die verschiedenste Produkte zuverlässig erkennen, ohne dass Anpassungen oder zusätzliche Einstellungen erforderlich sind.
Besonders anspruchsvoll wird die Detektion, wenn Süß- und Backwaren in hochglänzende oder transparente Folien verpackt werden. Die Herausforderungen liegen insbesondere in der zuverlässigen Objekterkennung von oben, wie sie bei mehrspurigen Anlagen üblich ist, sowie in einer hohen Unabhängigkeit von Farbe, Form und Materialeigenschaften der Produkte.
Sensorlösungen entlang des Verarbeitungs- und Verpackungsprozesses
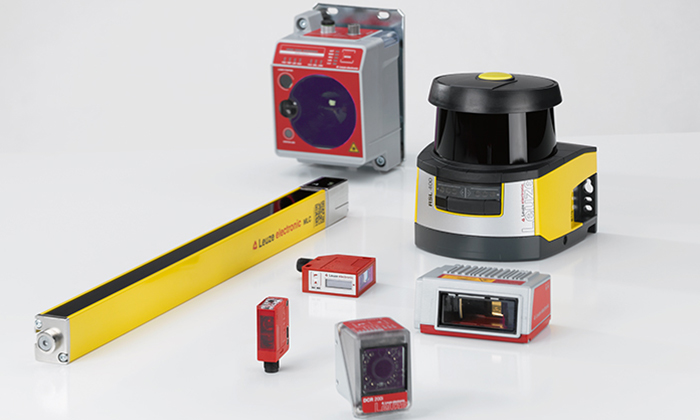
Unsere innovativen Sensorlösungen sind speziell für die anspruchsvollen Anforderungen bei Verarbeitungs- und Verpackungsanlagen der Süß- und Backwarenindustrie entwickelt. Sie ermöglichen eine zuverlässige Erkennung von Produkten mit komplexen Formen oder schwierigen Oberflächeneigenschaften und sorgen auch bei mehrspurigen Anlagen für stabile und prozesssichere Abläufe.
Darüber hinaus ermöglichen moderne Sensortechnologien die zuverlässige Detektion von verpackten Produkten, selbst wenn transparente, hochglänzende oder metallisierte Folien eingesetzt werden. Für anspruchsvollere Prüf- und Inspektionsaufgaben stehen zudem flexible Bildverarbeitungslösungen zur Verfügung, die vielfältige Kontroll- und Qualitätsprüfungen direkt im Prozess ermöglichen.
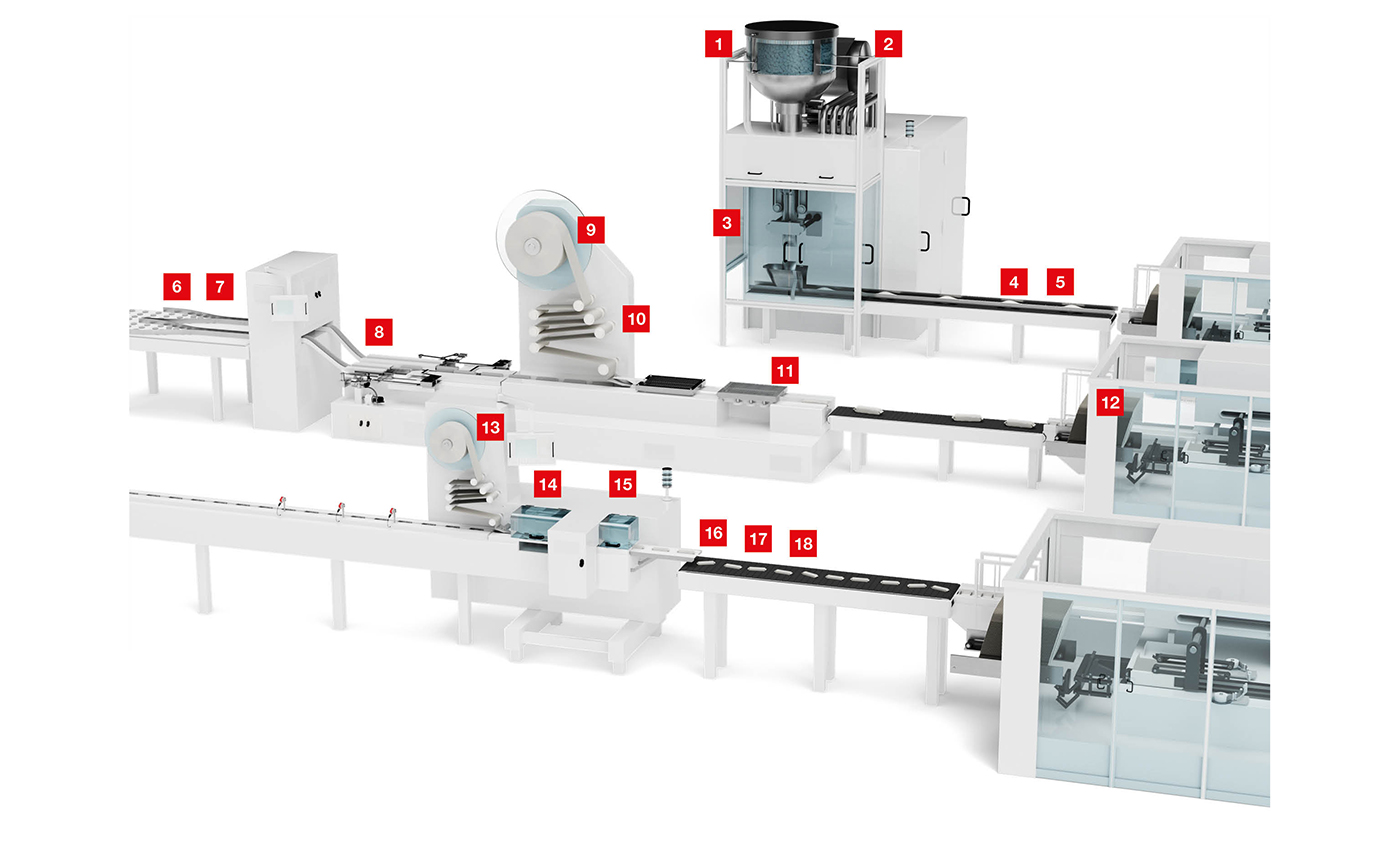
Anwendungsbereiche im Verpackungsprozess der Süß- und Backwarenindustrie
So vielfältig wie die Produkte sind auch die Anwendungen entlang des Prozesses – von Objekttransport und Prozessüberwachung über Qualitätssicherung bis hin zum Verpackungsmaterial.

Applikationen beim Objekttransport
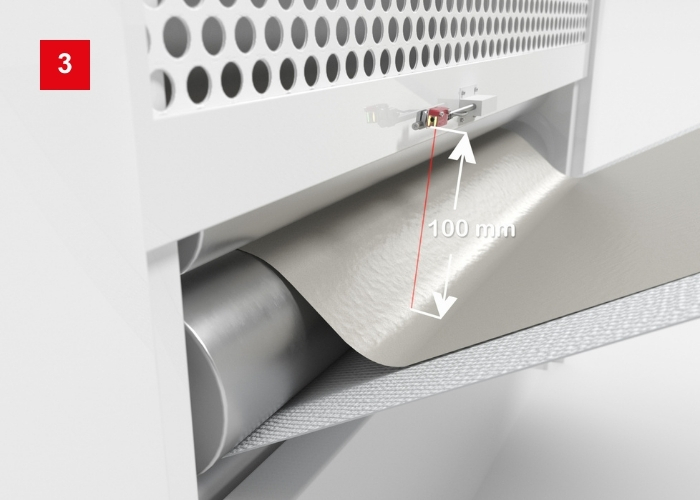
Teigschlaufenregelung
Anforderung:
In einer Maschine wird Teig ausgerollt und später zu Backwaren weiterverarbeitet. Der Teig wird präzise auf eine erforderliche Dicke ausgewalzt. Ein Sensor überwacht, dass der Teig seine Form beim Übergang auf das Förderband unverändert beibehält. Als Messgröße dient der Abstand des Teigs zum Sensor.
Lösung:
Der Distanztaster ODT 3C wird am Ausgang der Walzmaschine oberhalb der Teigschlaufe positioniert und liefert einen Abstandswert an die übergeordnete Steuerung. Die Auswertung des Messwertes erfolgt über die Prozessdaten via IO-Link. Zusätzlich werden Diagnosedaten per IO-Link für Industrie 4.0-Zwecke an die Steuerung übermittelt.
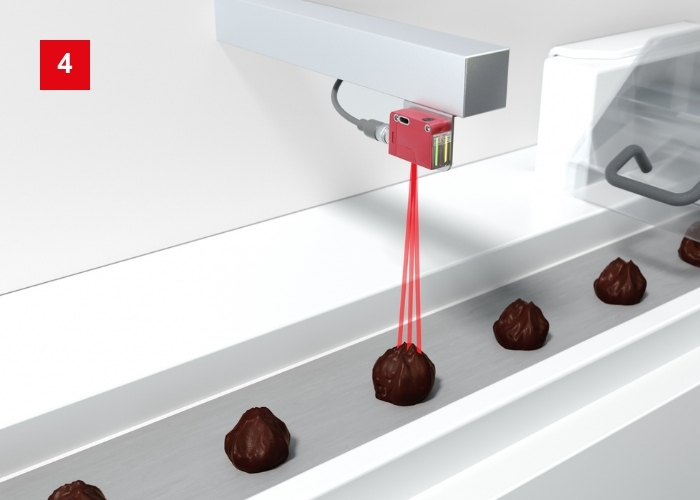
Erkennen von Produkten auf Förderbändern
Anforderung:
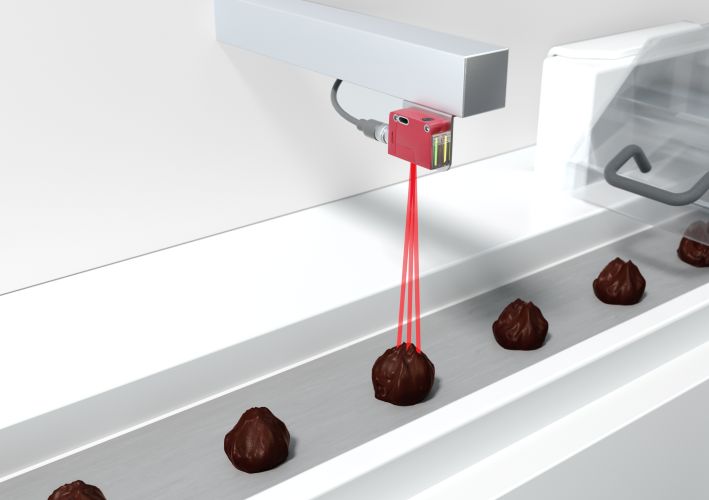
Für die Steuerung der Staustrecke müssen die Vorderkanten der Produkte auf dem Förderband zuverlässig detektiert werden. Um Maschinenstillstände durch Fehldetektionen auszuschließen, muss der Sensor auch Produkte mit schwierigen Geometrien – von sehr flach bis hoch aufragend – erkennen.
Lösung:
Der dynamische Referenztaster DRT 25C erkennt aufgrund seines Funktionsprinzips zuverlässig das komplette Spektrum von kleinen und flachen bis zu hohen und kugelförmigen Produkten. Durch die 1-Knopf-Teachfunktion ist der DRT 25C einfach einzurichten. Über die IO-Link Schnittstelle können weitere Sensorfunktionen gesteuert werden.
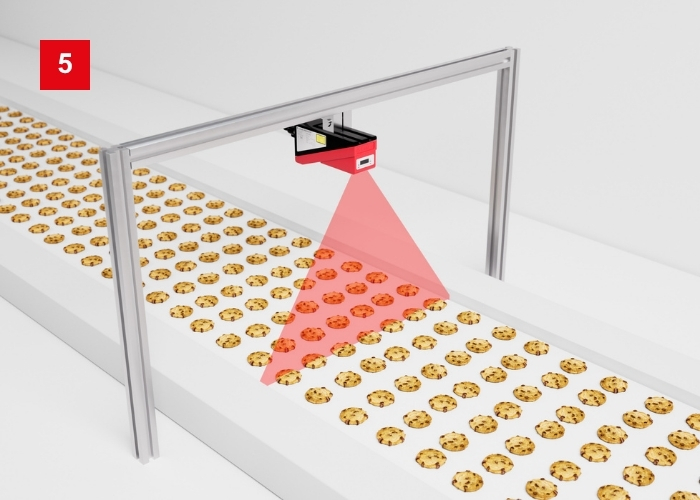
Mehrspurige Objekterkennung
Anforderung:
In der Lebensmittelindustrie werden Produkte zwischen den Prozessen oft mehrspurig transportiert. Eine Detektion der Produkte auf Anwesenheit und / oder Vollständigkeit kann nur von oben erfolgen und sollte alle Spuren abdecken.
Lösung:
Die Lichtschnittsensoren zur Objektdetektion LRS 36, zur Objektvermessung LES 36 und zur Profilvermessung LPS 36 detektieren unterschiedliche Objekte über eine Messfeldbreite von 600 mm. Fehlende Produkte lassen sich so einfach erkennen. Die Sensoren geben Objektposition und -höhe aus.
Erkennen verpackter Produkte
Anforderung:
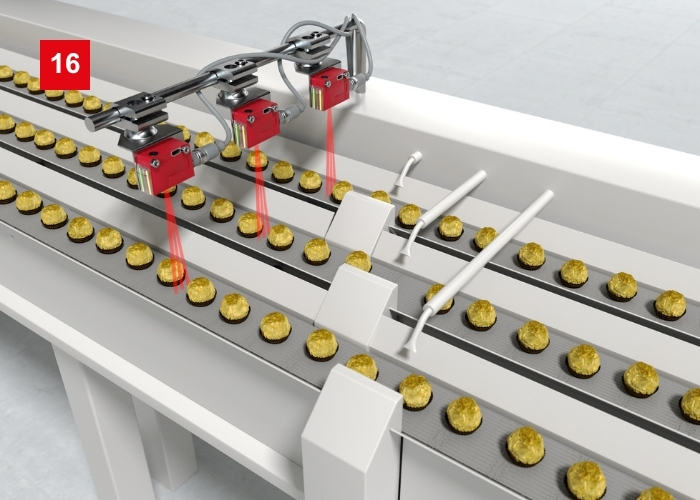
Sind mehrere Transportbänder in engem Abstand nebeneinander angeordnet, ist es erforderlich Objekte von oben zu detektieren. In Produktionsanlagen sollten bei Formatwechseln idealerweise keine Anpassungen an Sensoren erforderlich sein, um Stillstandszeiten zu vermeiden.
Lösung:
Mit dem Förderband als Referenz und der Verarbeitung von Remission und Abstand erkennt der Referenztaster DRT 25C alle Objekte. Ein Teachvorgang bei der Inbetriebnahme reicht aus, bei Formatwechseln sind keine Anpassungen erforderlich.
Erkennen von Produkten auf Förderbändern
Anforderung:
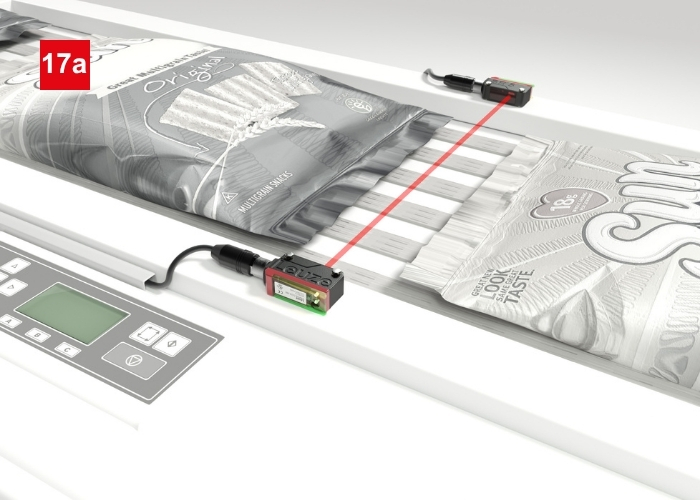
Bei einem Lebensmittelhersteller werden Produkte in hochglänzende Primärverpackungen abgepackt. Anschließend werden die Verpackungen auf einem Förderband weitertransportiert und sollen dort zuverlässig erkannt werden. Sensoren mit kurzer Ansprechzeit können auch kleine Lücken zwischen den Produkten detektieren.
Lösung:
Optische Sensoren der Serie 5B können horizontal an die Förderstrecke montiert werden. Die Wahl einer Einweg-Lichtschranke hat den Vorteil, dass sie über eine sehr hohe Funktionsreserve verfügt, was eine zuverlässige Detektion auch bei kritischen Oberflächen ermöglicht.
Applikationen bei der Prozessüberwachung

Füllhöhenüberwachung
Anforderung:
In der Süßwarenproduktion kommen zahlreiche Zutaten und Hilfsmittel wie Schokolinsen, Flüssigkeiten usw. zur Verwendung. Für eine kontinuierliche Steuerung der Bereitstellung der Zutaten müssen die Füllstände in den jeweiligen Gefäßen erkannt werden.
Lösung:
Die kapazitiven Sensoren LCS erkennen Füllstände von Flüssigkeiten oder Schüttgütern in Kunststoff- oder Glasgefäßen. Die Sensoren detektieren durch die Gefäßwand hindurch und ohne Kontakt zum Produkt. Die Position der Sensoren definiert eine minimale und eine maximale Füllhöhe.

Erkennen von Restmengen in Leerformen
Anforderung:
Vor einer erneuten Verwendung von Leerformen muss für einen zuverlässigen Produktionsprozess gewährleistet sein, dass bei allen Formen keine Rückstände enthalten sind.
Lösung:
Der Lichtschnittsensor LRS 36 nimmt ein Profil der Form auf und stellt für jeden Messpunkt entlang der Laserlinie einen Abstands- und Positionswert zur Verfügung. Die angeschlossene Steuerung wertet aus: „leer“ oder „Reste in der Form“. Alternativ kann der Simple Vision Sensor IVS 1000i mit integrierter Bildauswertung eingesetzt werden.
Produkthöhenkontrolle
Anforderung:
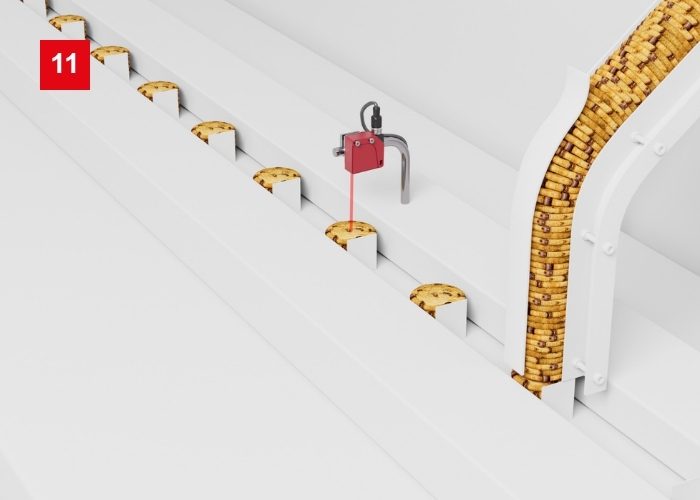
Werden mehrere flache Produkte übereinandergestapelt, muss die Stapelhöhe überwacht werden, um den nachfolgenden Verpackungsprozess nicht zu beeinträchtigen. Gleichzeitig kann damit die Anzahl der gestapelten Produkte kontrolliert werden.
Lösung:
Die messenden Distanzsensoren ODS eignen sich mit unterschiedlichen Messbereichen und Auflösungen für die Füllhöhenkontrolle. Dank des parametrierbaren analogen Strom- oder Spannungsausgangs sowie der IO-Link-Schnittstelle lassen sie sich einfach an die jeweilige Anwendung anpassen.
Auswurfkontrolle und Produktzählung
Anforderung:
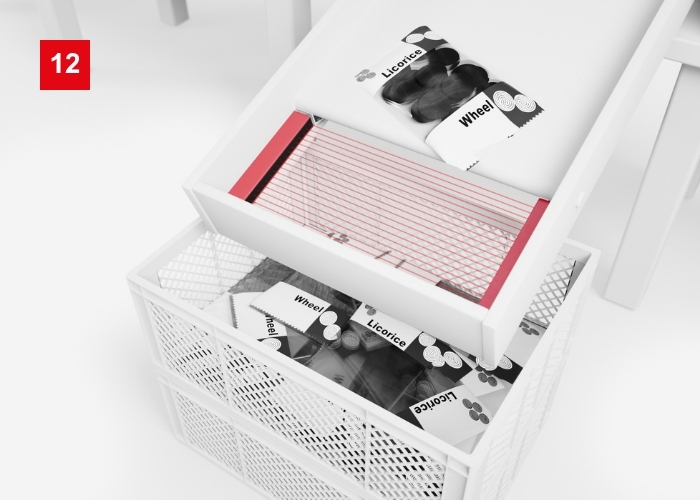
An einer Verpackungsmaschine werden defekte oder unvollständige Produkte unsortiert und nicht ausgerichtet ausgeworfen. Schaltende Lichtvorhänge können diese Produkte erfassen. Alternativ kann am Auslauf der Maschine ein schneller schaltender Lichtvorhang eingesetzt werden, um die ordnungsgemäß verpackten Produkte zu zählen.
Lösung:
Der schaltende schaltende Lichtvorhang CSL 710 eignet sich in verschiedenen Längen und Auflösungen für die Überwachung von größeren Auswurföffnungen. Das kompakte Lichtgitter CSL 505 ist eine platzsparende Lösung für einfache Applikationen. Der Reflexions-Lichtvorhang CSR 780 eignet sich durch seine kurze Ansprechzeit für die schnelle Objektzählung.
Detektieren des Verpackungsinhalts
Anforderung:
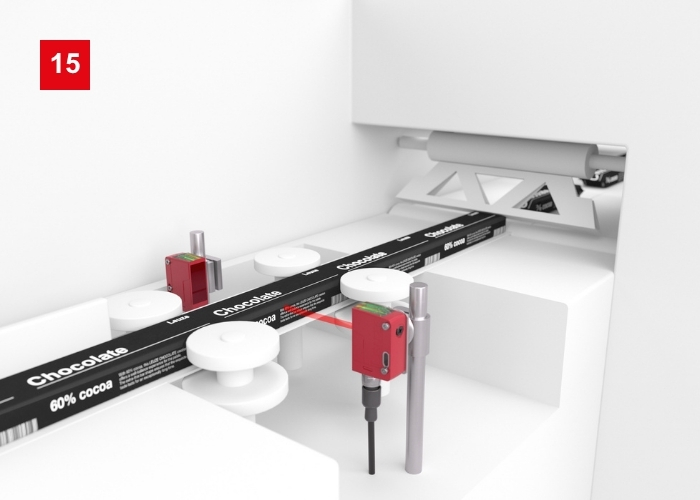
In einer horizontalen Verpackungsanlage werden z. B. Schokoriegel in Folie verpackt. Die Verpackungsfolie ist meistens bunt bedruckt und nicht transparent. Damit an der richtigen Stelle des Folienschlauchs verschweißt wird, muss die Vorderkante des im Folienschlauch befindlichen Riegels zuverlässig erkannt werden.
Lösung:
Die leistungsstarken super und high power Einweglichtschranken LS25CI.XXR und LS25CI.XR durchstrahlen die meisten metallisierten und dunkel eingefärbten Folien mühelos. Selbst im verschlossenen Folienschlauch werden die Vorderkanten der Produkte in der Verpackung zuverlässig erkannt.
Applikationen bei der Qualitätskontrolle
Identifikation von Leerformen
Anforderung:
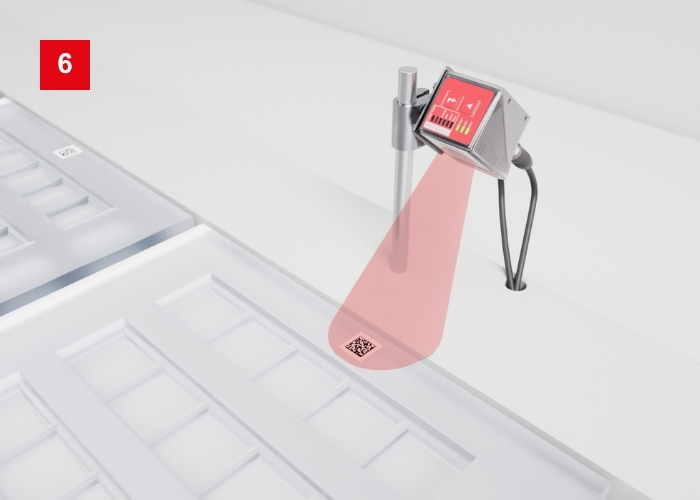
In der Süßwarenfertigung kommen Formen zum Einsatz, um Produkte herzustellen oder in Form zu gießen. Im Prozess wird als erster Schritt die Leerform identifiziert und verifiziert.
Lösung:
Der universelle kompakte Codeleser DCR 200i erfasst 1D- oder 2D-Codes zuverlässig. Für den Einsatz in der Lebensmittelverarbeitung ist er mit einem Edelstahlgehäuse erhältlich. Bei größeren Abständen zur Leerform eignet sich der leistungsstarke Simple Vision Sensor DCR 1000i.
Qualitäts- und Objekthöhenkontrolle
Anforderung:
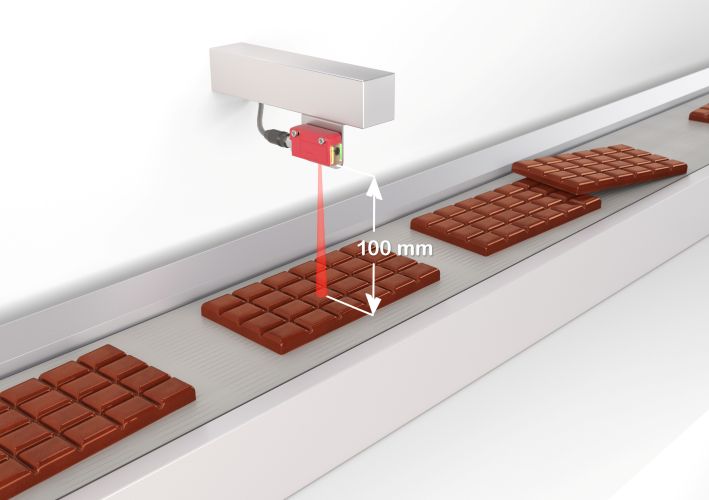
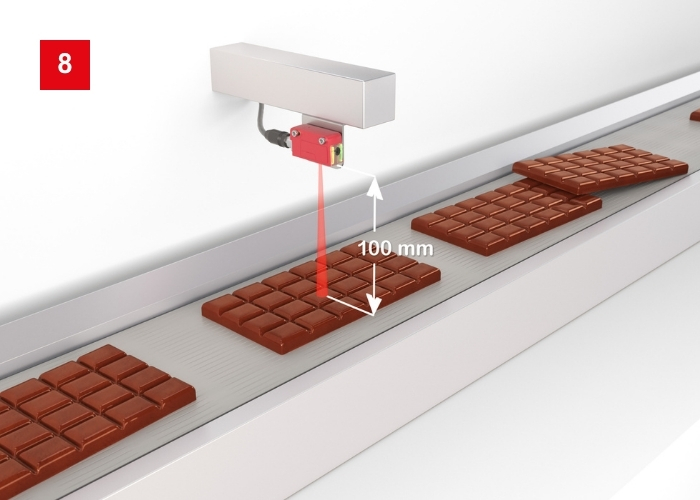
Zur Weiterverarbeitung in einer horizontalen Verpackungsmaschine muss kontrolliert werden, dass die hergestellten Produkte (z. B. Schokoladenriegel) vereinzelt auf dem Förderband laufen. Dazu wird überwacht, ob die definierte Produkthöhe (z. B. übereinanderliegende Objekte) eingehalten wird.
Lösung:
Der Distanztaster ODT 3C ist über dem Förderband, auf die Produkte schauend, eingebaut. Er detektiert die Objekte (schaltende Sensorfunktion) und misst gleichzeitig deren Höhe (messende Sensorfunktion). So wird sichergestellt, dass Produkte vereinzelt auf dem Förderband laufen. Die Messdaten werden über die IO-Link Schnittstelle des Sensors ausgegeben.
Codeidentifikation auf Flowpacks
Anforderung:
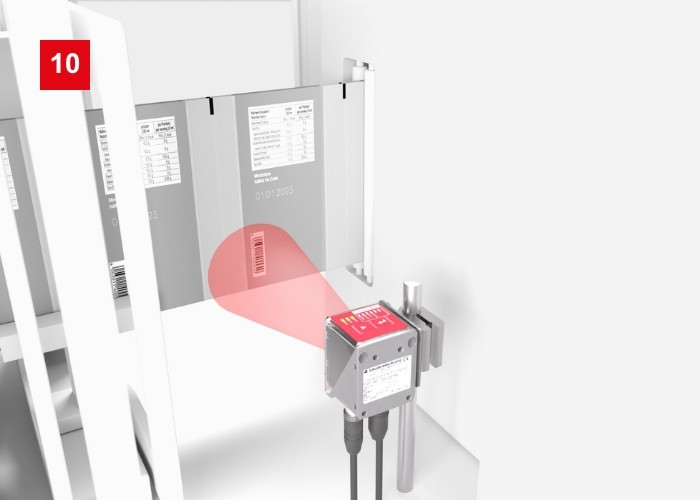
In Verpackungsprozessen muss über einen aufgebrachten Code sichergestellt werden, dass Verpackungsmaterial und Produkt richtig zugeordnet sind. Sensoren müssen verschiedene Codetypen und die Lesbarkeit des Codes kontrollieren. Hierfür kann ein kamerabasierter Codeleser eingesetzt werden.
Lösung:
Der kamerabasierte Codeleser DCR 200i dekodiert 1D- und 2D-Codes. Mit Hilfe der integrierten Referenzcodefunktion kann der Sensor den gelesenen Code mit dem Referenz- bzw. Soll-Code vergleichen. Das Ergebnis wird in Echtzeit über digitale IOs ausgegeben. Alternativ kann der Codeinhalt per Feldbusschnittstelle an die Maschinensteuerung übertragen werden.
Siegelnahtkontrolle
Anforderung:
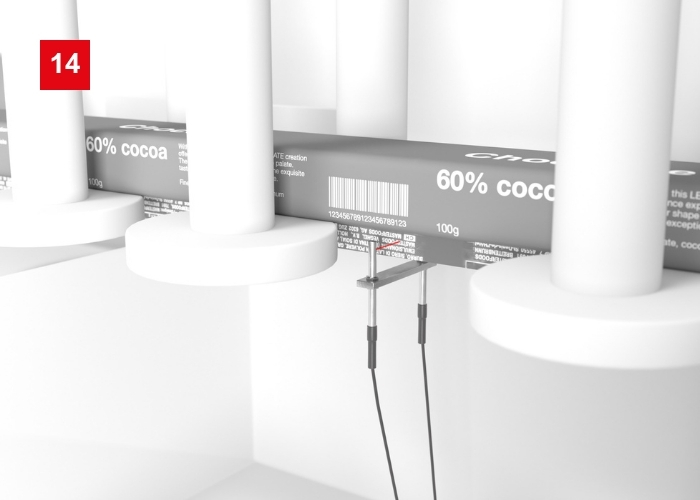
Bei in Folie verpackten Lebensmitteln stellt eine korrekt ausgeführte Siegelnaht die Haltbarkeit der verpackten Produkte sicher. Dazu muss die Siegelnaht im horizontalen Prozess kontinuierlich geprüft werden. Die eingesetzten Sensoren müssen an die Platzverhältnisse in der Maschine angepasst werden.
Lösung:
Die Lichtleiter KF und KFX mit unterschiedlichen Lichtaustritten und Befestigungsmöglichkeiten sind bei beengten Einbausituationen flexibel einsetzbar. In Kombination mit Verstärkern für Lichtleiter wie die LV463.XR mit hoher optischer Leistung ergibt sich eine auf die Anwendung zugeschnittene Lösung. Weitere Vorteile sind der analoge Ausgang und die IO-Link Schnittstelle.
Ausrichtungskontrolle der Objekte
Anforderung:
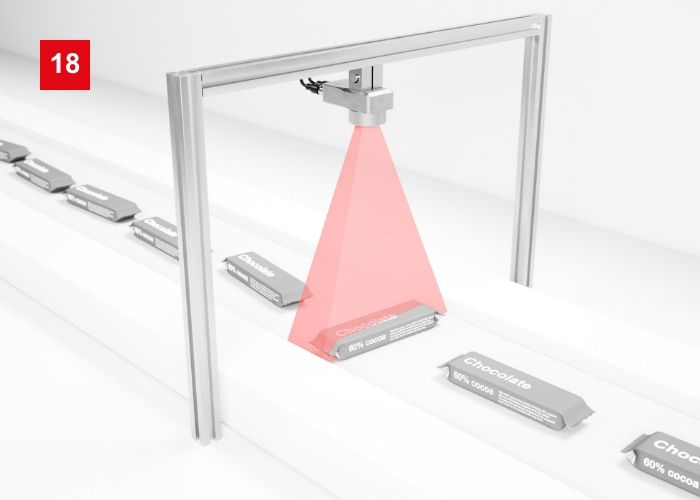
Am Auslauf einer horizontalen Verpackungsmaschine muss die korrekte Ausrichtung der Produkte geprüft werden, bevor diese automatisiert in einen Umkarton gepackt werden. Dazu soll ein kamerabasierter Vision-Sensor eingesetzt werden, der von oben auf das Förderband schaut.
Lösung:
Der Simple Vision Sensor IVS 1000i kann die Lage der Produkte auf dem Transportband prüfen. Dazu werden die im Sensor auswählbaren Auswertetools wie Mustererkennung oder Lageerkennung genutzt. Zusätzlich können Barcodes oder 2D-Codes auf dem Produkt gelesen und kontrolliert werden.
Applikationen beim Verpackungsmaterial
Bahnkantenvermessung
Anforderung:
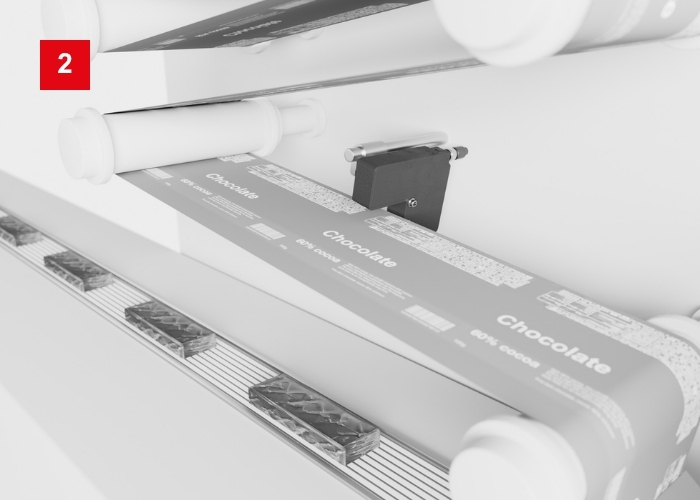
Um einen parallelen Lauf der Folie und rechtwinklige Schnitte zu gewährleisten, ist eine Bahnkantensteuerung entlang des Folienlaufes hilfreich. Hohe Anforderungen an die Genauigkeit erfordern einen präzise messenden Sensor.
Lösung:
Der messende Gabelsensor GS 754 ist für eine Kantensteuerung in höchster Präzision in unterschiedlichen Maulweiten erhältlich. Die Auflösung von 0,01 mm erlaubt eine sehr feine Bahnkantenregelung. Der GS 754 ist eine zuverlässige Lösung für eine Vielzahl an Materialien.
Erkennen von Klebestellen
Anforderung:
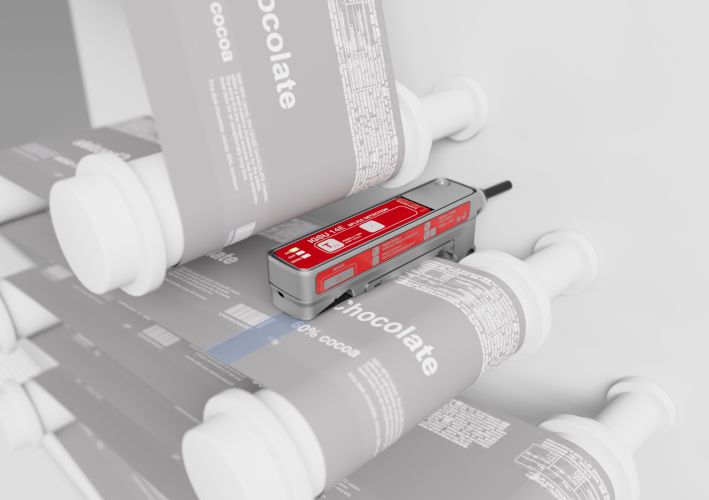
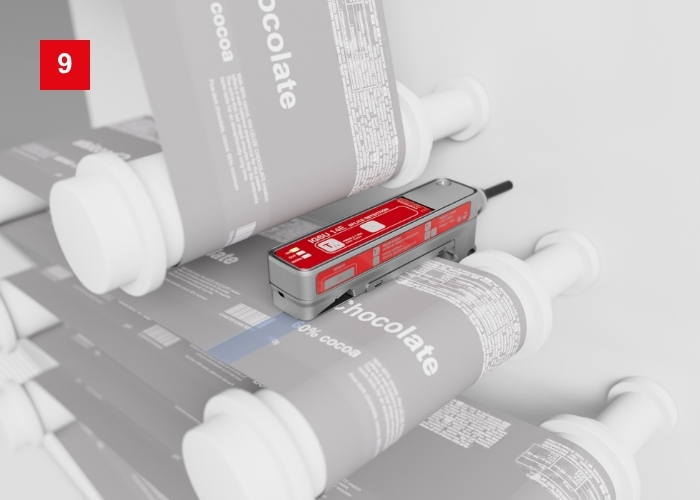
Klebestellen, die beim Wechsel der Verpackungsfolienrollen entstehen, müssen im Prozess zuverlässig erkannt und ausgeschleust werden. Die Erkennung der Klebestelle soll möglichst farb- und oberflächenunabhängig erfolgen, da die Bedruckung der Verpackungsfolie sehr vielfältig sein kann.
Lösung:
Mit den Gabelsensoren IGSU14E SD werden Klebestellen zuverlässig erkannt. Durch das Ultraschallprinzip kann mit jeder Art der Bedruckung gearbeitet werden. Die Sensoren können mit Hilfe der Teachfunktion schnell und einfach eingelernt werden. Über die integrierte IO-Link Schnittstelle ist eine Diagnosefunktion möglich.
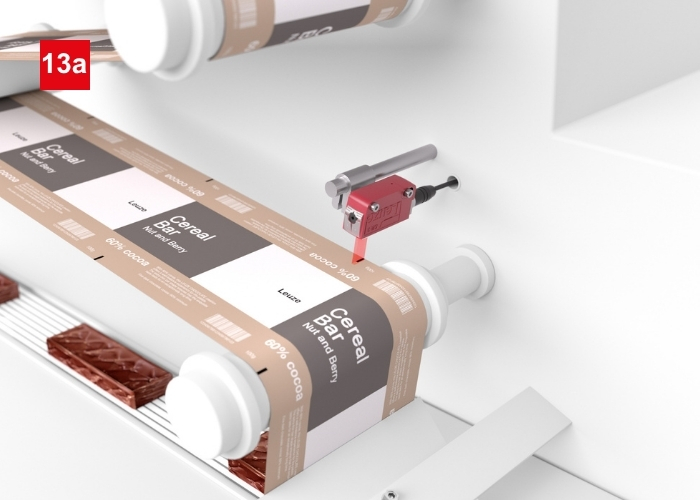
Erkennen von Schnittmarken im Folienzulauf
Anforderung:
In horizontalen Verpackungsmaschinen werden Produkte in Verpackungsfolien verpackt. Sensoren müssen die aufgedruckten Kontrastmarken erkennen und steuern damit den präzisen Schneidevorgang. Herausforderungen sind oft enge Platzverhältnisse und häufige Formatumstellungen durch unterschiedlich farbige Folien und Kontrastmarken.
Lösung:
Der kompakte Kontrasttaster KRT 3C ist in drei Varianten erhältlich: die flexible Ausführung mit RGB-LEDs, universell mit Weißlicht und für größere Abstände mit Laser-Rotlicht. Die Taster können über die integrierte Teach-Taste, IO-Link oder Leitung geteacht werden.
Besondere Herausforderungen bei der Verpackung von Süß- und Backwaren
Im Gegensatz zu anderen Branchen sind die Umgebungsbedingungen in der Regel trocken und warm, sodass die Anforderungen an Reinigungsbeständigkeit oder Oberflächenbeschaffenheit der Sensoren eine untergeordnete Rolle spielen.
Für Anwendungen in Bereichen mit erhöhten Temperaturen eignen sich faseroptische Sensoren besonders gut. Darüber hinaus ermöglichen spezielle Lichtfleckgeometrien sowie Sensortechnologien, die den Hintergrund als Referenz nutzen, eine stabile und prozesssichere Detektion – auch unter schwierigen Bedingungen.
Ein weiterer wichtiger Aspekt ist die Inhaltskontrolle. Da die Primärverpackungen überwiegend aus Folien bestehen – von transparenten bis hin zu metallisierten Ausführungen –, müssen Sensoren auch hier zuverlässig zwischen korrekt befüllten und unvollständigen Verpackungen unterscheiden können.
Sensoren mit IO-Link unterstützen zudem schnelle Produkt- und Formatwechsel durch eine einfache Parametrierung. Dadurch lassen sich Stillstandszeiten reduzieren und die Flexibilität der Verpackungsmaschinen nachhaltig steigern.
Unsere Sensoren verfügen über integrierte IO-Link-Schnittstellen. Dadurch lassen sich Parametrierungen, Voreinstellungen und produktspezifische Rezepturen direkt aus der Maschinensteuerung an die Sensoren übertragen. Notwendige Anpassungen bei Produkt- oder Formatwechseln können so schnell und komfortabel umgesetzt werden. Dies reduziert Stillstandszeiten, steigert die Anlagenverfügbarkeit und ermöglicht eine besonders flexible Produktion.
Weitere Themenbereiche in der Verpackungsindustrie
Häufige Fragen zur Süß- und Backwarenindustrie
Für eine Automatisierung müssen der Maschinen- oder Prozesssteuerung Infomationen zur Position, der Präsenz und evtl. weitere Daten der verarbeiteten Objekte und der Transportechnik vorliegen. Dazu werden Sensoren und Drehgeber eingesetzt. An "gefährlichen" Stellen muss auch der Arbeitschutz gewährleistet sein.
Wichtige Anwendungen sind einmal im Misch- und Rohwareprozess die Dosierung und Temperaturkontrolle. Im weiteren Durchlauf mit fertiger Rohware bis zur Verpackung kommen eher Applikationen zur Präsenz, Vollständigkeitskontrolle und Überwachung der Anzahl bei der Befüllung der Verpackung vor.
Die Herausforderungen ergeben sich aus der großen Vielfalt an Produktformen und -farben sowie dem überwiegend mehrspurigen Anlagenaufbau. Daraus resultieren hohe Anforderungen an die Montagepositionen der Sensoren sowie an deren Detektionseigenschaften, um eine zuverlässige und prozesssichere Objekterkennung unter allen Betriebsbedingungen zu gewährleisten.
Da die einzelnen Bahnen einer mehrspurigen Anlage in der Regel separat überwacht werden müssen, ist eine Objekterkennung meist nur von oberhalb oder unterhalb des Förderbands möglich. Gleichzeitig sollen Produkte unabhängig von Farbe, Form und Oberflächenbeschaffenheit zuverlässig erkannt werden – idealerweise ohne eine erneute Parametrierung bei Produktwechseln. Diese Anforderungen erfordern speziell optimierte Sensoren, die auch unter wechselnden Bedingungen eine prozesssichere und stabile Detektion gewährleisten.